Guide

Détection des fissures : Méthodes, outils et équipements NDT

Le dépistage des fissures est le processus consistant à détecter les fissures dans les matériaux avant qu’ils ne se transforment en problèmes structurels ou de sécurité plus importants.

→ Passons à l'équipement et aux outils de détection des fissures.

Le dépistage des fissures joue un rôle crucial dans les inspections industrielles, en aidant les équipes à :

  • Détecter les dommages rapidement
  • Prioriser les travaux d'entretien
  • Et réduire le risque d’échecs d’actifs

Les inspecteurs utilisent une gamme de méthodes de détection de la drogue.

La méthode appropriée dépend de facteurs tels que le matériau, les conditions d’accès, l’orientation des fissures et l’objectif de l’inspection. Certaines méthodes sont conçues pour détecter les fissures superficielles, tandis que d’autres visent à détecter des défauts souterrains ou à détecter les fissures dans des endroits difficiles d’accès. 

D'autres termes courants pour détecter la présence de crack comprennent :

  • Inspection des fissures
  • Test des fissures
  • Détection des fissures par NDT
  • Détection des fissures superficielles
  • Détection d'écrêtures à ultrasons
  • Test d'ébranlement par courant électrique

Dans ce guide sur la détection des fissures, nous aborderons ce qu’elle est, les équipements de détection des fissures, les méthodes les plus courantes et bien plus encore.

Utilisez le menu pour naviguer ou continuez à lire pour obtenir la totalité de la documentation.

Les meilleurs équipements et outils de détection de crack sur le marché

Les workflows de détection des fissures nécessitent souvent la collaboration de plusieurs méthodes d’inspection.

Certaines outils sont conçus pour un dépistage rapide et une évaluation visuelle, tandis que d'autres permettent aux inspecteurs de caractériser la profondeur des fissures, leur orientation ou leur importance structurelle grâce à des méthodes de NDT avancées.

Voici quelques-uns des meilleurs outils de détection de fuites et des plateformes d’inspection utilisées dans le cadre des inspections industrielles aujourd’hui.

Equipement de détection des fissures NDT

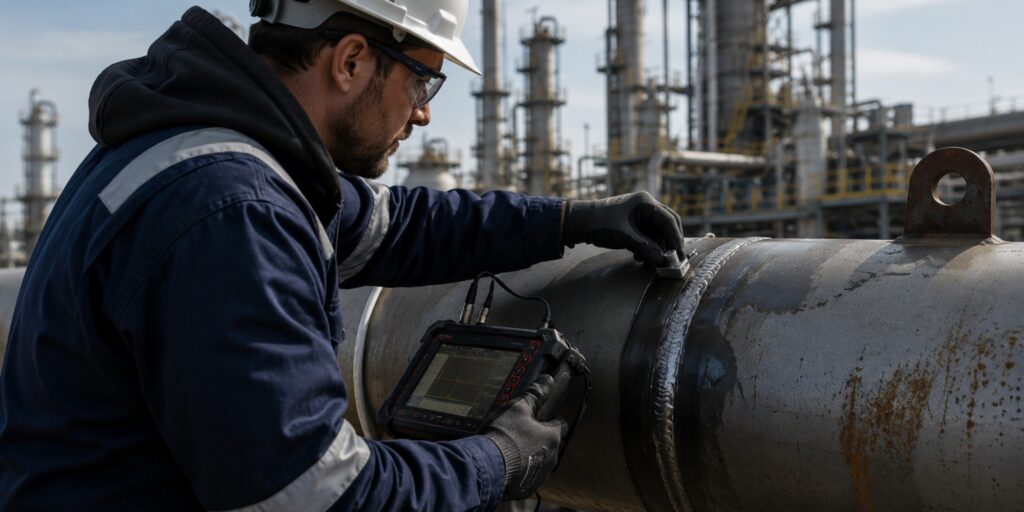
L’équipement de détection des fissures NDT est couramment utilisé lorsque les équipes doivent identifier, mesurer, confirmer ou surveiller les défauts dans les soudures, les pipelines, les récipients sous pression, les réservoirs et les éléments structurels.

Ces outils permettent de réaliser des processus de travail allant de la détection rapide des fissures superficielles à la caractérisation ultrasons avancée.

Voici les meilleurs équipements de détection de fissures NDT disponibles sur le marché :

Eddyfi TSC Amigo 2

Le Eddyfi TSC Amigo 2 est un détecteur de défauts ACFM conçu pour détecter et mesurer les fissures fracturantes sur des matériaux revêtus ou non.

Il est couramment utilisé lors des inspections des soudures et dans le cadre de processus de travail en mer, où le retrait des revêtements peut être peu pratique ou entraîner des perturbations opérationnelles.

Principales capacités :

  • Supporte la détection des fissures superficielles sur les matériaux revêtus
  • Utilisable pour les inspections des soudures et les équipements offshore
  • Contribue à réduire les besoins en élimination du revêtement
  • Support des workflows de dimensionnement des fissures

Louez l'Eddyfi TSC Amigo 2.

Eddyfi Reddy

Le Eddyfi Reddy est un système d’inspection à courant eddy portable conçu pour détecter les défauts superficiels et à proximité de la surface dans les matériaux conducteurs.

Sa forme compacte en fait un outil pratique pour les inspections sur site, où les équipes ont besoin d'effectuer un dépistage rapide des fissures sur des soudures, des tubes ou des éléments structurels.

Principales capacités :

  • Support pour la détection portative des fissures par courant éolien
  • Idéal pour les inspections de soudure et de matériaux conducteurs
  • Aide à identifier les défauts superficiels et à proximité de la surface
  • Conçue pour les workflows d’inspection sur le terrain

Louez l'Eddyfi Reddy.

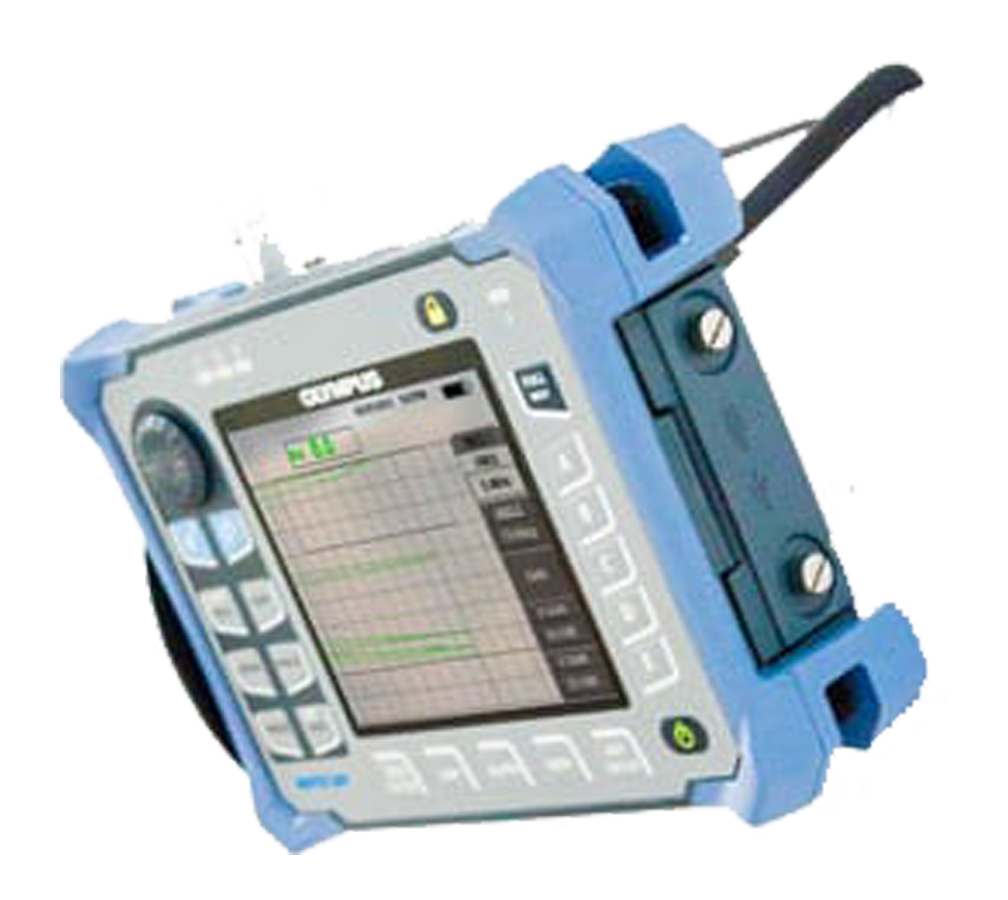
Olympus NORTEC 600

L’Olympus NORTEC 600 est un détecteur de défauts par courant eddy à main utilisé pour détecter des fissures dans les matériaux conducteurs, les soudures et les zones affectées par la chaleur.

Il est couramment utilisé dans les secteurs de la fabrication, de l'aérospatiale et de l'inspection industrielle, où la portabilité et l'évaluation rapide des défauts sont des priorités opérationnelles.

Principales capacités :

  • Support aux inspections à courant oscillant manuellement
  • Idéal pour détecter les fuites et les fissures de surface
  • Conçue pour l'inspection de matériaux conducteurs
  • Support aux workflows de détection des failles basés sur le terrain

Louez l'Olympus NORTEC 600.

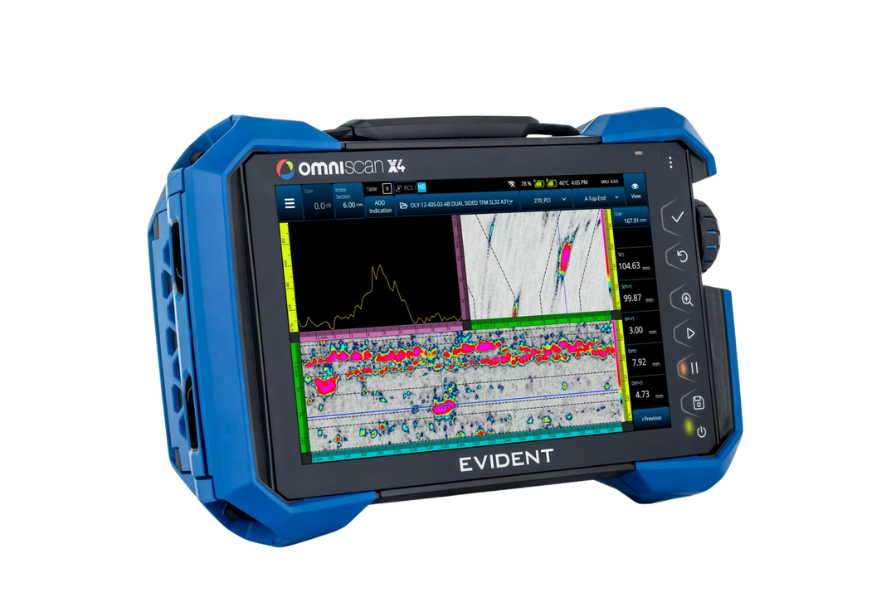
Evident OmniScan X4

Le Evident OmniScan X4 est un système d'inspection ultrasons à faisceaux progressifs avancé conçu pour la caractérisation des soudures, la dimensionnement des fissures et les workflows d'analyse de défauts complexes.

Il prend en charge les méthodes ultrasoniques avancées, notamment PAUT et TFM, pour les inspections où les équipes nécessitent une caractérisation des défauts à une résolution plus élevée.

Principales capacités :

  • Support aux workflows d’inspection PAUT et TFM
  • Utilisable pour la caractérisation des fissures lors de la soudure
  • Aide les équipes à évaluer les défauts complexes
  • Conçue pour des inspections ultrasons avancées

Louez l’Evident OmniScan X4.

Olympus EPOCH 600

Le Olympus EPOCH 600 est un détecteur ultrasonique portable généralement utilisé pour les inspections de soudure, la confirmation des fissures et l’évaluation de l’intégrité structurelle.

Les systèmes portables de mesure de l’état de l’huile comme l’EPOCH 600 sont souvent utilisés lorsque les équipes ont besoin de capacités d’inspection approfondie sur le terrain pour les pipelines, les navires ou les composants structurels.

Principales capacités :

  • Supporte la détection portative des défauts à ultrasons
  • Utilisable pour les inspections de soudure et de pipelines
  • Aide les équipes à identifier les défauts internes
  • Conçue pour les workflows d’inspection sur le terrain

Louez l'Olympus EPOCH 600.

Borescopes et vidéoscopes

Les boroscopes et les videoscopes sont couramment utilisés lorsque des équipes ont besoin d'un accès visuel à l'intérieur d'installations, de machines, de tuyauteries, de turbines ou dans des espaces confinés.

Ces outils sont particulièrement utiles pour détecter les fissures visibles, la corrosion, les défauts de soudure ou les dommages mécaniques dans des zones difficiles d'accès directement.

Voici les meilleurs borescopes et videoscopes pour la détection de fissures disponibles sur le marché :

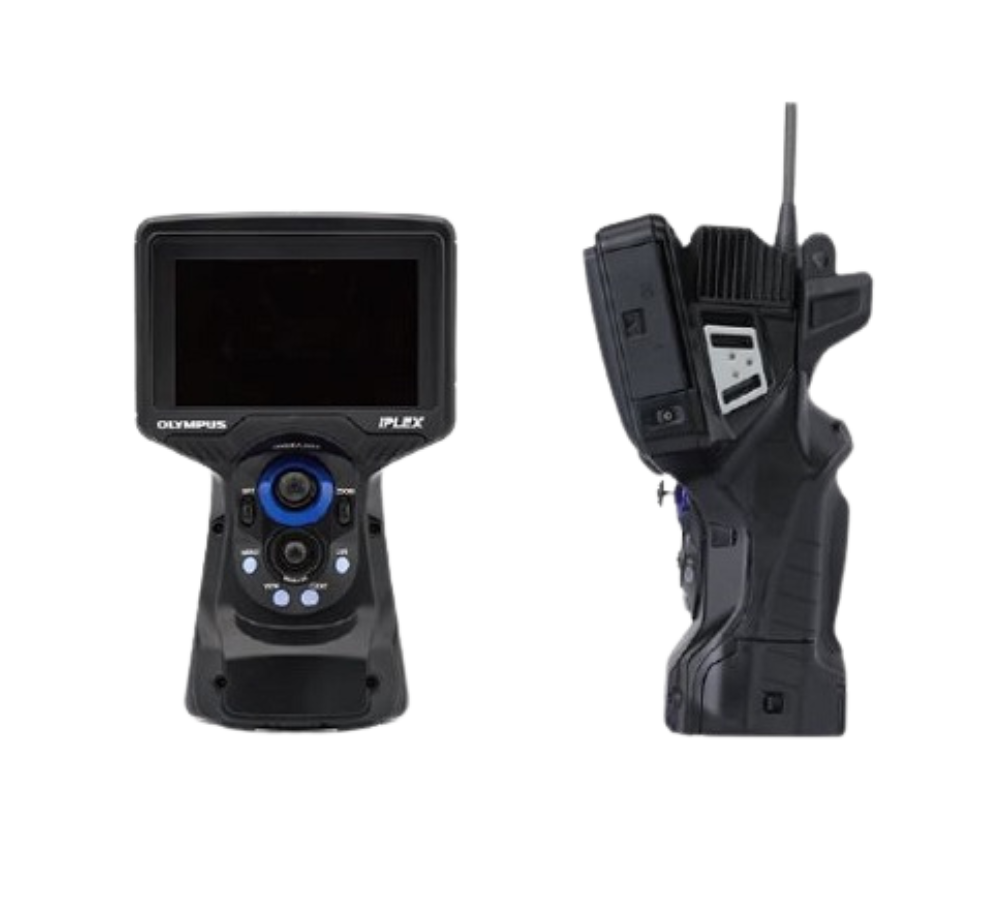
Evident IPLEX GT
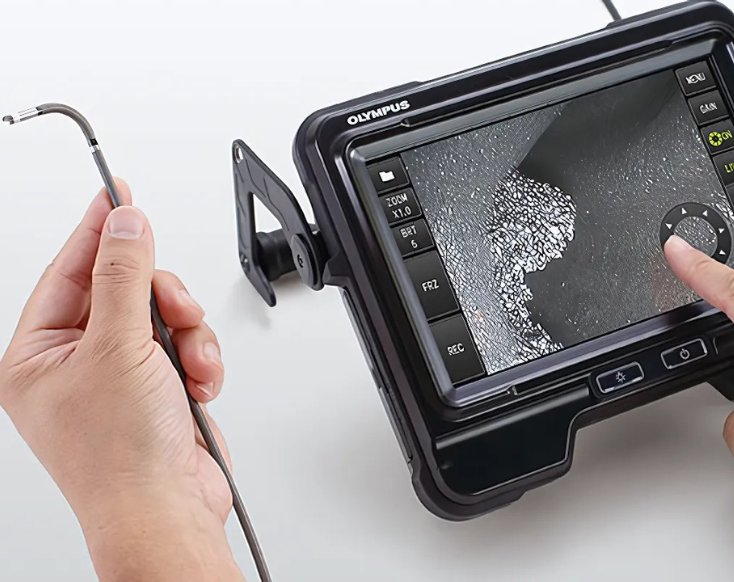
Le Evident IPLEX GT est un videoscop industriel conçu pour les inspections visuelles internes dans des environnements industriels exigeants.

Il est couramment utilisé pour inspecter les soudures, les composants de turbines, les systèmes de tuyauterie et les espaces confinés où des fissures ou des dommages visibles doivent pouvoir être documentés.

Principales capacités :

  • Support aux inspections visuelles à distance haute résolution
  • Utilisable pour les inspections dans des espaces confinés
  • Aide les équipes à identifier les fissures et les dommages visibles
  • Conçue pour les inspections des actifs industriels

Louez l'Evident IPLEX GT.

Evident IPLEX G Lite

Le Evident IPLEX G Lite est un videoscop industriel compact conçu pour les inspections dans des environnements difficiles d’accès ou avec des contraintes d’espace.

Sa conception portable en fait un outil pratique pour des inspections internes rapides, lorsque les équipes doivent identifier les fissures, l’usure ou les défauts de soudure visibles.

Principales capacités :

  • Support aux inspections visuelles portables à distance
  • Utile pour les évaluations internes des actifs
  • Aide à identifier les défauts visibles et les fissures
  • Conçue pour des environnements difficiles d'accès

Louez l'Evident IPLEX G Lite.

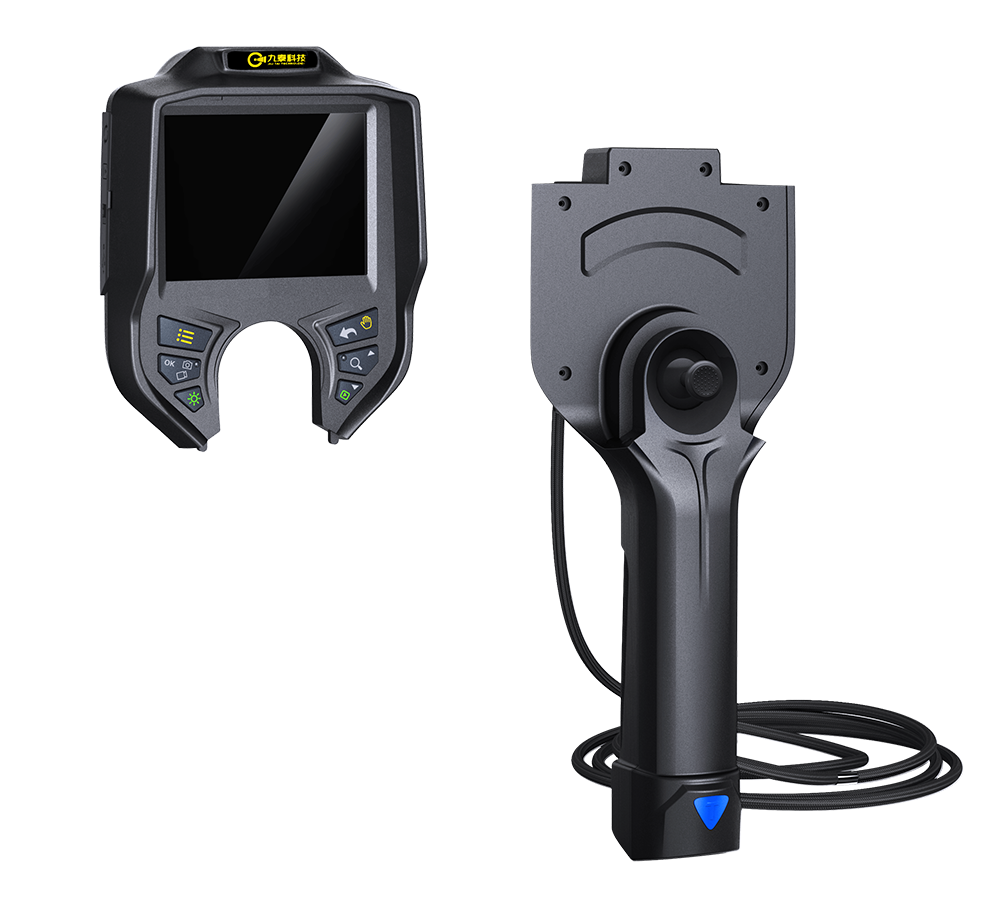
Borescope de la série MFE Intelligent

Le boroscope de la série MFE Intelligent est conçu pour effectuer des inspections internes de tuyaux, de machines, de soudures et d'espaces confinés où l'accès visuel direct est limité.

Ces borescopes sont couramment utilisés pour l’inspection visuelle des fissures et les processus d’évaluation de l’état des structures.

Principales capacités :

  • Support des workflows d'inspection visuelle interne
  • Utilisable pour les inspections de tuyaux, de soudures et de machines
  • Aide les équipes à repérer les fissures et les usures visibles
  • Conçue pour permettre l'accès dans des espaces restreints

Achetez ou louez le boroscope intelligent de la série MFE.

Les robots crawl et autres robots terrestres

Les plateformes de contrôle robotisées à distance sont de plus en plus utilisées lorsque les équipes ont besoin d’un accès stable à des surfaces dangereuses, élevées, verticales ou difficiles d’accès pour effectuer des inspections.

Ces systèmes contribuent à réduire l'exposition des personnels tout en facilitant des workflows d'inspection reproductibles et la collecte de données de haute qualité.

Voici les meilleurs robots de détection de fuites sur le marché :

MFE HPX Wall Crawler
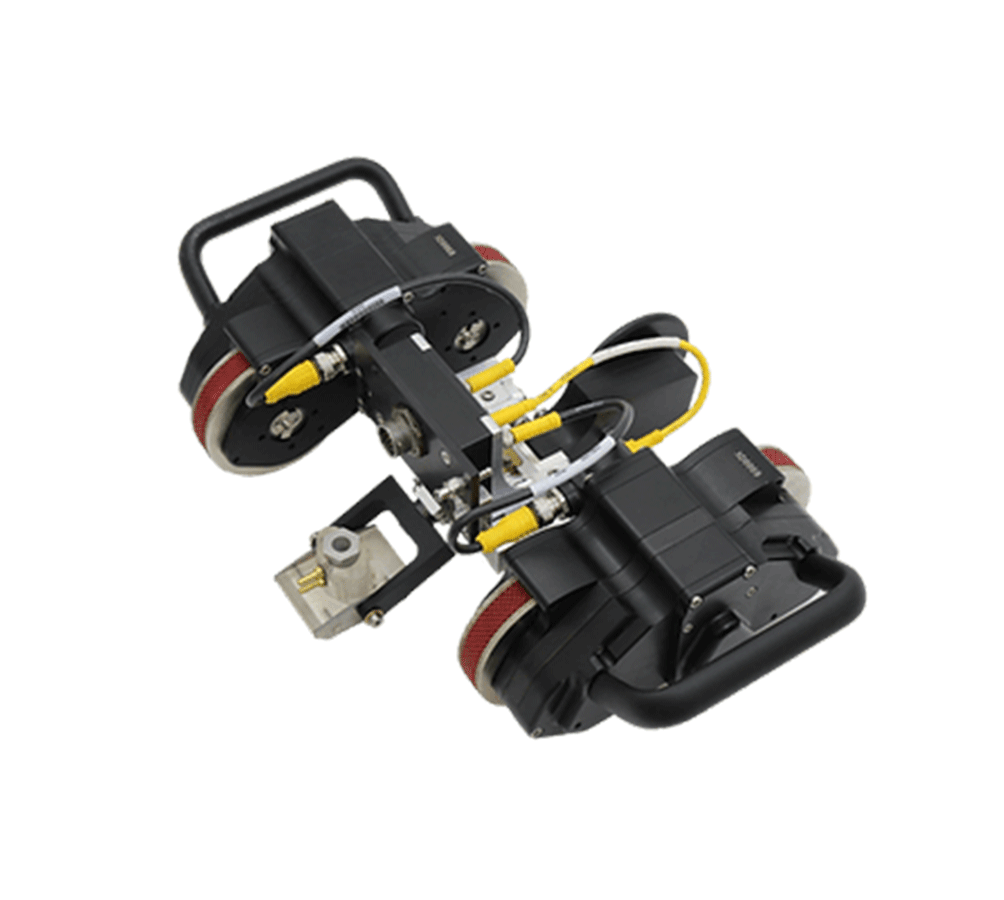
Le MFE HPX Wall Crawler est un système de dérive magnétique conçu pour les inspections à distance sur des réservoirs, des navires et d'autres structures ferromagnétiques de grande taille.

Les robots crawlers comme le HPX sont couramment utilisés lorsque les équipes ont besoin d’un positionnement stable pour l’inspection dans des environnements élevés ou difficiles d’accès.

Principales capacités :

  • Support des workflows d’inspection à distance
  • Utilisable pour les tanks et les structures verticales
  • Contribue à réduire les besoins en accès par corde et en échafaudage
  • Support de la collecte stable des données NDT

Louez le MFE HPX Wall Crawler.

Scanneur MFE X3
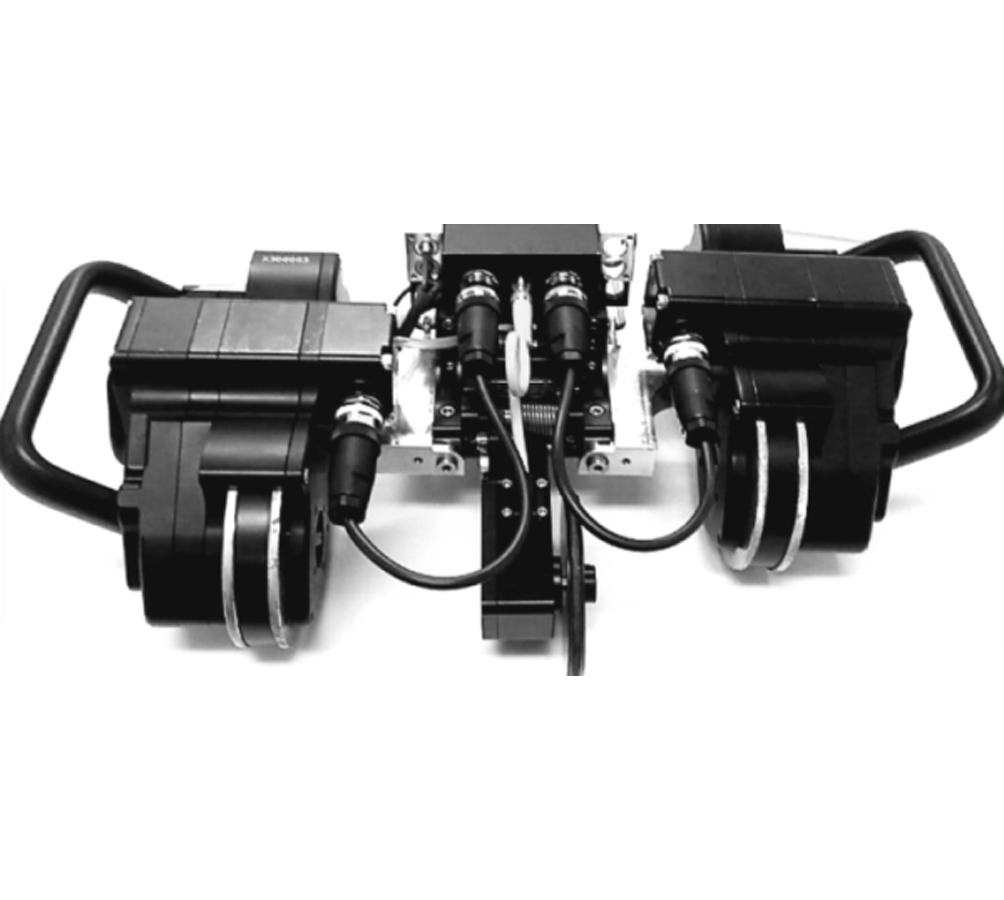
Le scanner MFE X3 est un scanner ultrasons robotisé conçu pour les inspections sur des réservoirs, des navires et d'autres installations industrielles de grande taille.

Il prend en charge des workflows ultrasoniques codés, où les équipes ont besoin d'une couverture d'inspection répétée et d'une cohérence améliorée des données.

Principales capacités :

  • Support des inspections ultrasons codées
  • Idéal pour les workflows d’inspection d’actifs volumineux
  • Contribue à améliorer la répétabilité et la couverture
  • Conçue pour des inspections à distance

Achetez le scanner MFE X3.

Boston Dynamics Spot

Boston Dynamics Spot est une plateforme robotique mobile conçue pour les inspections à distance et les workflows de collecte de données industrielles.

Bien que Spot ne soit pas lui-même un capteur de détection de fuites, il peut soutenir des missions d’inspection dans des environnements dangereux ou difficiles d’accès, où la mobilité à distance est une valeur opérationnelle.

Principales capacités :

  • Support des workflows d'inspection à distance
  • Utilisable dans des environnements industriels dangereux
  • Contribue à réduire l'exposition du personnel
  • Support pour la mise en place de capteurs intégrés

Achète Boston Dynamics Spot.

Drones et chargements de drones

Les drones sont de plus en plus utilisés lors des opérations de contrôle des fissures lorsque les équipes ont besoin d’un accès rapide à des environnements élevés, confinés, dangereux ou difficiles à exploiter.

Selon le volume de charge utile et le processus de travail, les drones peuvent être utilisés pour effectuer des inspections visuelles de fissures, des inspections à accès restreint, des cartographies ou des opérations de NDT à base de contact.

Voici les drones et leurs capacités de détection des fuites les plus populaires :

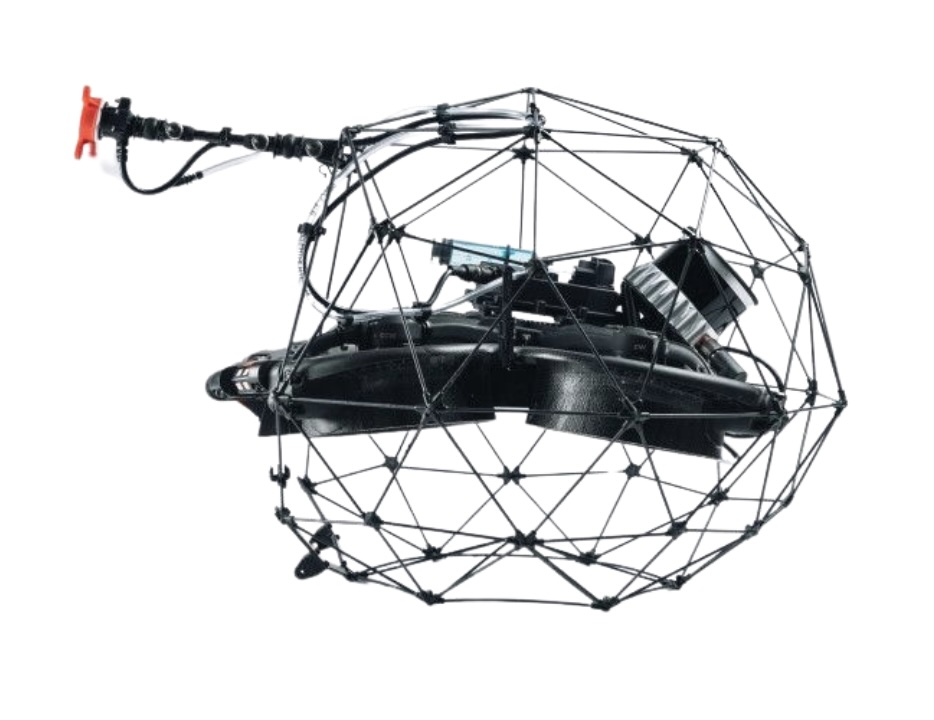
Flyability Elios 3
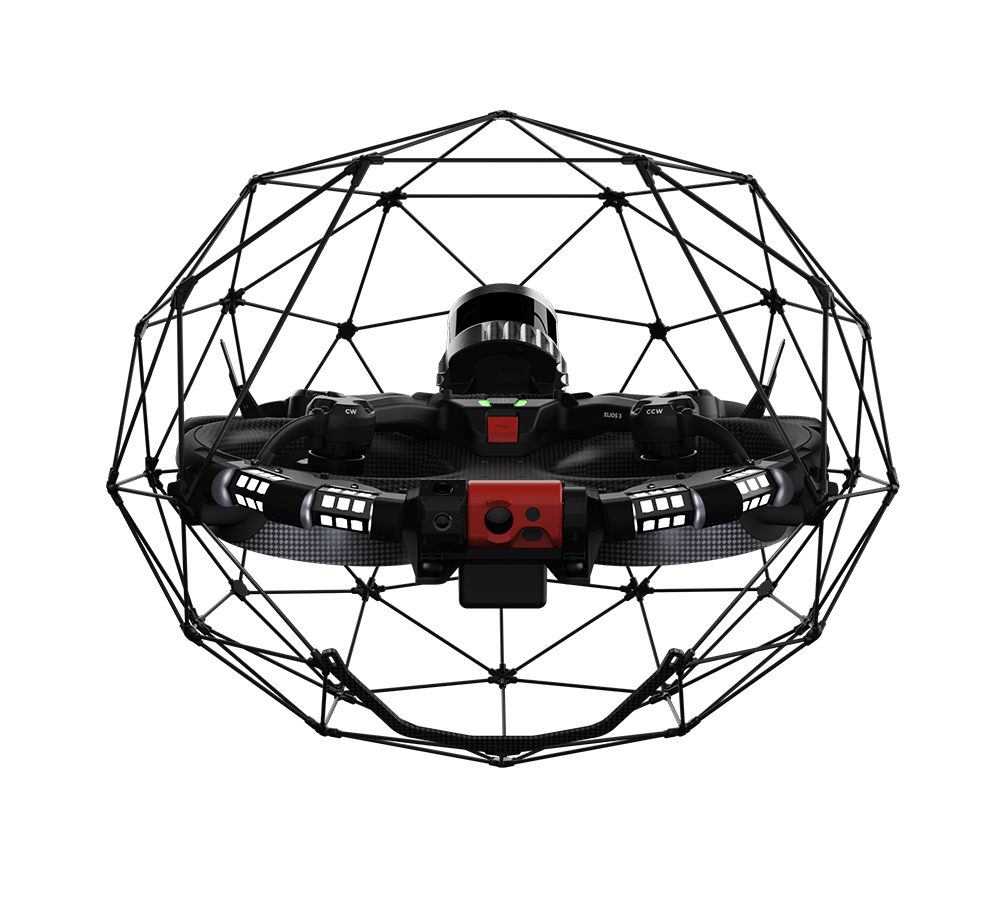
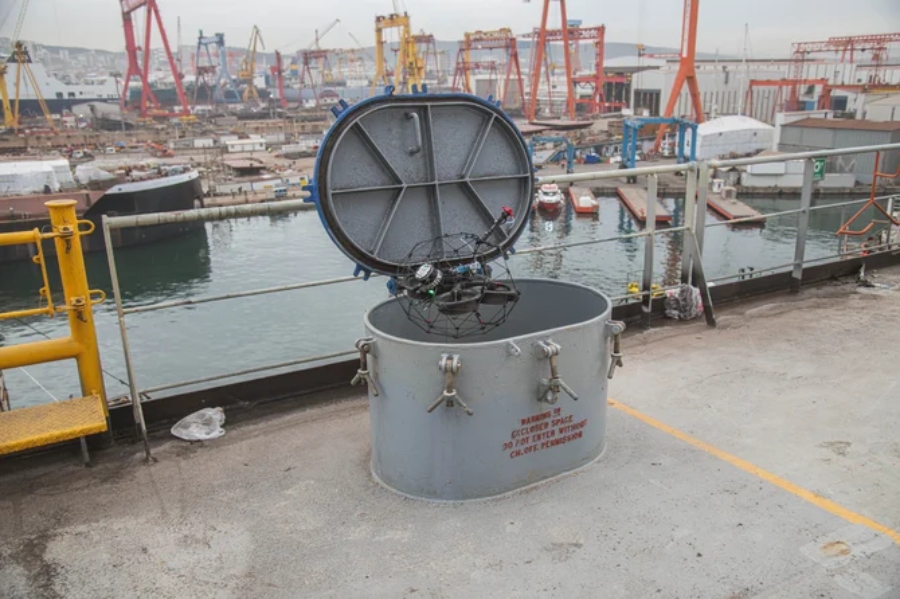
Le Flyability Elios 3 est un drone d’inspection de zones confinées conçu pour les inspections internes dans des réservoirs, des chaudières, des navires, des tunnels et d’autres environnements dépourvus de GPS.

Il est couramment utilisé dans les workflows d’inspection visuelle, où les équipes ont besoin d’un accès plus sécurisé aux espaces difficiles ou dangereux.

Principales capacités :

  • Support aux inspections visuelles dans des espaces confinés
  • Utile pour les installations industrielles difficiles d'accès
  • Contribue à réduire les exigences en matière d'accès aux espaces confinés
  • Support des workflows de cartographie et d'inspection 3D

Achète le Flyability Elios 3.

Flyability Elios 3 UT Payload

Le Flyability Elios 3 UT Payload ajoute des capacités de mesure de la profondeur à ultrasons à la plateforme Elios 3 pour des workflows de NDT à accès restreint.

Des charges utiles comme celle-ci permettent aux équipes de réaliser des inspections ultrasons basées sur le contact dans des environnements difficiles d’accès, sans nécessiter de plateformes ou d’accès dans des espaces confinés.

Principales capacités :

  • Support aux inspections UT à base de drones
  • Utilisable dans des environnements difficiles d'accès
  • Contribue à réduire les exigences d'accès traditionnelles
  • Support des workflows NDT à accès restreint

Achète le Flyability Elios 3 UT Payload.

Voliro T
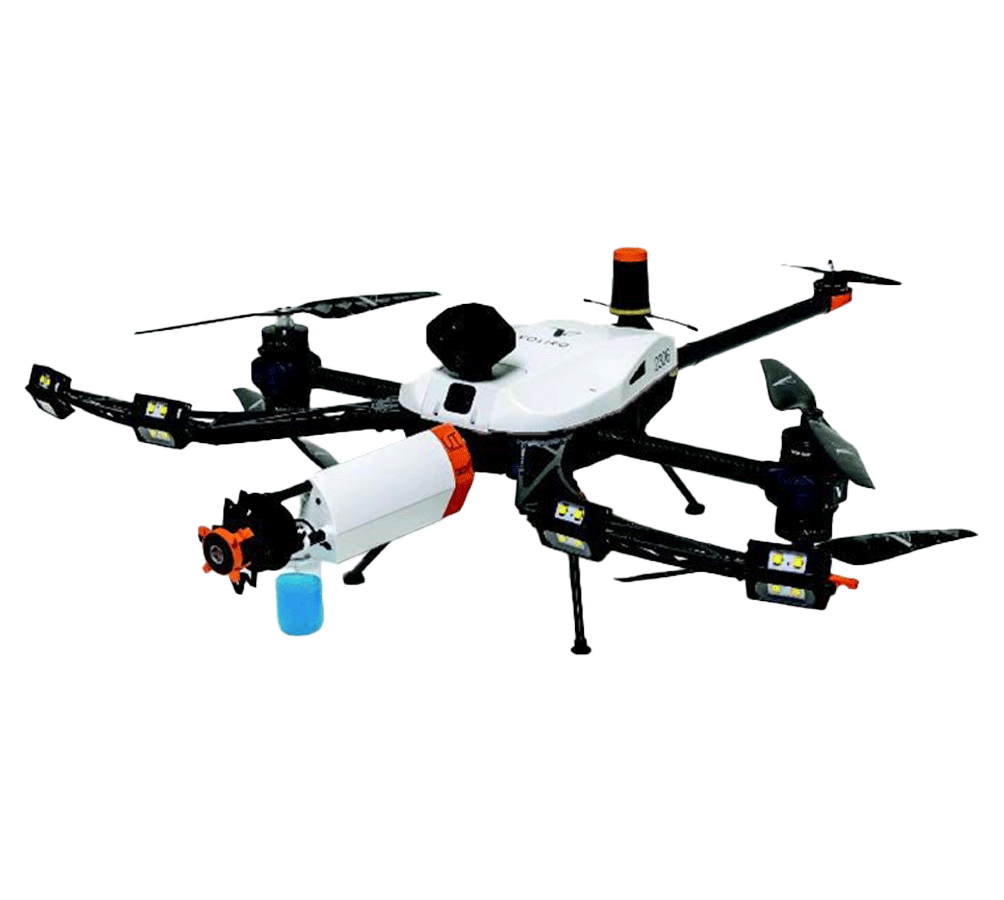
Le Voliro T est un drone d’inspection à contact conçu pour les essais ultrasoniques et les opérations de dépannage non destructif (NDT) à accès restreint sur des équipements industriels complexes.

Contrairement aux inspections par drones uniquement visuelles, les drones d’inspection à contact comme le Voliro T sont conçus pour interagir physiquement avec la surface d’inspection lors de la collecte des données.

Principales capacités :

  • Support pour les inspections ultrasoniques basées sur le contact
  • Idéal pour les biens situés à des endroits élevés ou difficiles d'accès
  • Contribue à réduire les besoins en accès par corde et en échafaudage
  • Support des workflows de NDT robotisés
Louer le Voliro T.

Qu’est-ce que le détection des fissures ?

Le dépistage des fissures est le processus consistant à détecter les fractures, les discontinuités ou les signes de fissures dans les matériaux avant qu'ils ne se transforment en problèmes plus graves en matière d'intégrité ou de sécurité.

Lors des inspections industrielles, la détection de fissures est généralement effectuée sur une large gamme d’actifs, notamment :

  • soudures
  • raccordement
  • tanks
  • composants structurels et de fabrication
  • vases sous pression
  • Equipements rotatifs

L’objectif de la détection des fissures est défini dans le cadre de la phrase suivante : trouver des fissures.

Mais la clé réside à les détecter suffisamment tôt, à soutenir la planification de l’entretien, à réduire le risque d’échec et à déterminer si des travaux d’inspection ou de réparation supplémentaires sont nécessaires.

Les différentes méthodes de détection des fissures sont conçues pour des conditions d’inspection différentes.

Certaines méthodes sont les meilleures pour détecter les fissures superficielles minuscules, tandis que d'autres sont plus appropriées pour détecter les défauts souterrains ou pour caractériser la profondeur et l'orientation des fissures.

Détection des fissures vs. dimensionnement des fissures

En pratique, trouver une fissure et la caractériser complètement sont souvent deux processus différents.

Certaines méthodes de détection des cracks sont principalement utilisées pour le dépistage et la détection.

Il leur revient de déterminer s’il existe des signes de fissuration afin que les inspecteurs sachent où il est nécessaire d’effectuer des analyses supplémentaires.

Et d'autres méthodes sont plus adaptées pour la dimensionnement, la mesure de profondeur et la caractérisation détaillée des défauts.

Par exemple :

Cette distinction est importante sur le plan opérationnel. C’est parce que les équipes d’inspection industrielle doivent souvent concilier la rapidité des inspections, les restrictions d’accès, les calendriers d’arrêt des installations et les niveaux de confiance requis.

Dans de nombreux processus de travail, les inspecteurs utilisent d'abord des méthodes de contrôle rapides, puis des techniques de confirmation plus détaillées selon les besoins.

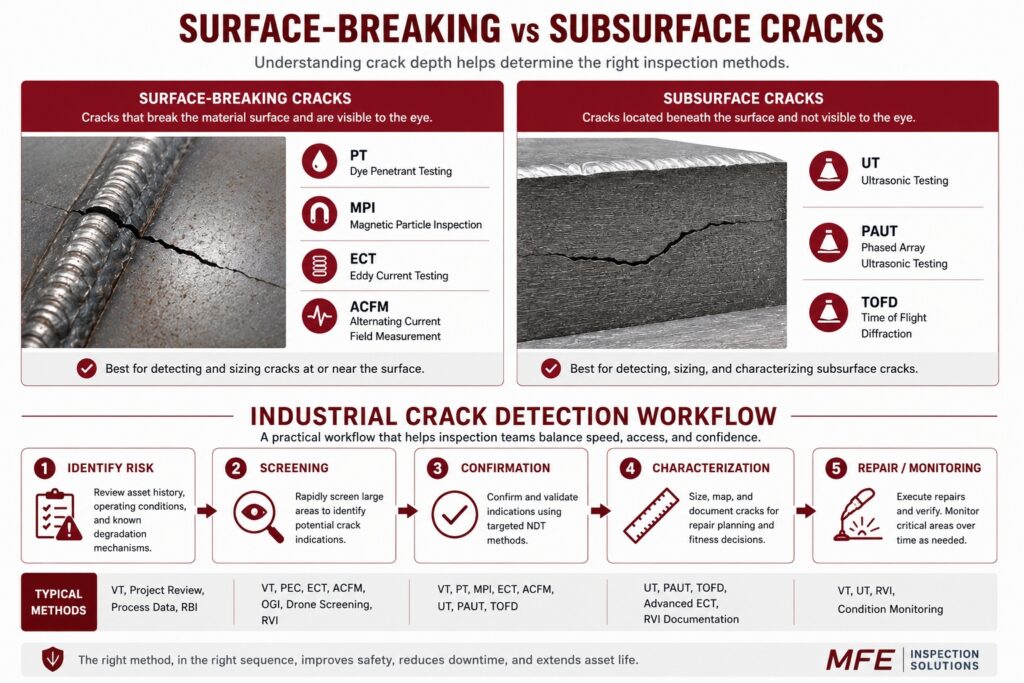
Fissures superficielles contre fissures souterraines

L’une des décisions les plus importantes dans le dépistage des fissures est de déterminer si l’inspection vise des fissures de surface ou des défauts souterrains.

Les fissures qui se détachent de la surface s’étendent jusqu’à la surface du matériau et sont souvent détectables grâce à des méthodes telles que le test de pénétration par colorant (DPT), l’inspection par particules magnétiques (MPI), contrôle par courants de Foucault (ECT), ou Mesure du champ électrique alternatif (ACFM).

Les fissures souterraines se situent sous la surface du matériau et nécessitent généralement des méthodes d’inspection volumétrique telles que les essais ultrasoniques (UT) ou les essais ultrasoniques à faisceaux progressifs (PAUT).

La distinction entre ces deux types de fissures est cruciale et influe sur tout, de la sélection des équipements à la préparation des inspections.

Les méthodes d'inspection superficielle sont souvent plus rapides et plus simples à mettre en œuvre, mais elles peuvent ne pas détecter les défauts enfouis sous la surface. Les méthodes ultrasons permettent d'évaluer les conditions matérielles plus profondes, mais elles nécessitent généralement davantage de préparation, une expertise de plus en matière d'interprétation et des conditions d'accès plus favorables.

Méthodes courantes de NDT pour la détection des fissures

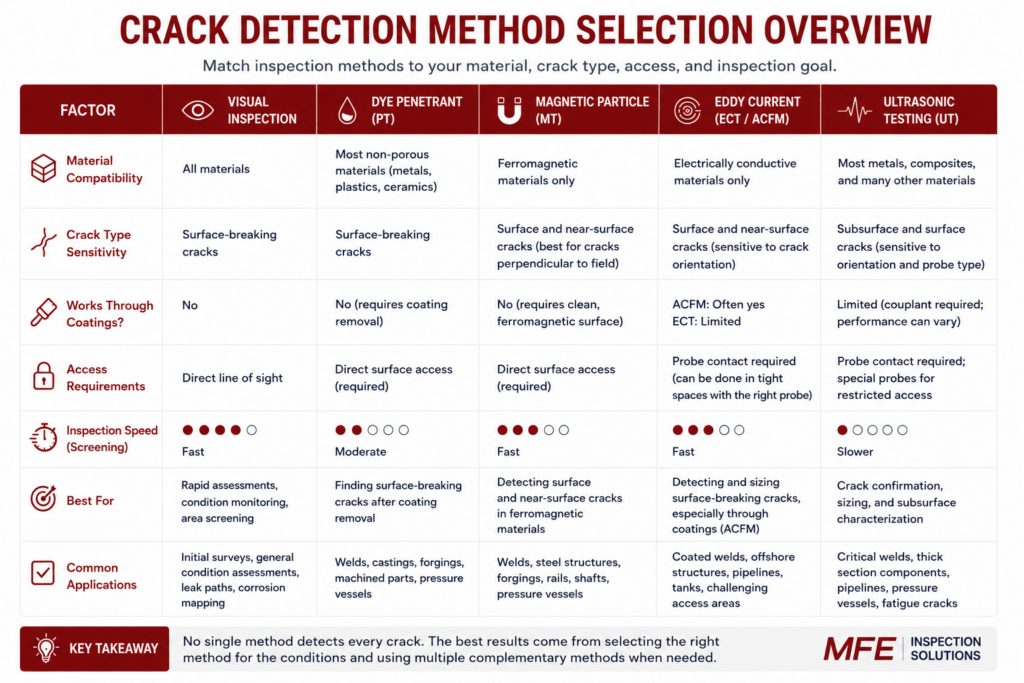
Les workflows de détection des fissures industrielles utilisent différentes méthodes de contrôle non destructif (NDT) en fonction du matériau, du type de fissure, des conditions d’accès et de l’objectif de l’inspection.

Certaines méthodes sont les plus appropriées pour un contrôle superficiel rapide, tandis que d'autres sont utilisées pour caractériser plus profondément les défauts, mesurer leur taille ou confirmer leur existence.

Lors de nombreuses inspections, les équipes utilisent plusieurs méthodes simultanément pour améliorer la confiance et réduire le risque d’écarts.

Voici un aperçu des principales méthodes de détection des fissures :

MéthodeLe meilleur pourPrincipales limitations
Test visuel / RVIDégâts visibles, sensibilisation à la condition, contrôle restreint de l’accèsIl n'est pas possible de confirmer l'existence de fissures souterraines ou leur profondeur.
Test d'adhérence aux colorantsFissures fracturantes sur des matériaux non poreuxExige une préparation superficielle et un accès propre
Inspection des particules magnétiquesFissures superficielles et superficielles proches dans les matériaux ferromagnétiquesNe fonctionne que sur les matériaux ferromagnétiques
Test de courant eddyDétection rapide des fissures superficielles sur des matériaux conducteursLimitée à la caractérisation des couches plus profondes du sous-sol
ACFMFissures de rupture de surface sur les soudures revêtues et sur les installations offshoreSouvent axé sur les défauts de rupture de surface
Test d'ultrasonsDétection des fissures souterraines et caractérisation des défautsExige une configuration, une connexion et une interprétation qualifiées
PAUT / TOFDÉvaluation avancée des soudures et dimensionnement des fissuresExige un équipement et une expertise spécialisés
Test d'émission acoustiqueSuivi à grande échelle des mécanismes de dommages actifsIl nécessite généralement une inspection NDT de suivi pour confirmer le résultat.

Continuez à lire pour obtenir plus d'informations sur chaque méthode.

Test visuel et inspection visuelle à distance

Le contrôle visuel (VT) est souvent la première étape d’un processus d’inspection des fissures. Les inspecteurs recherchent les signes visibles de fissuration, de déformation, de défaillance de la couche de revêtement, de corrosion ou de dommages structurels avant de décider si des méthodes supplémentaires de contrôle non destructif sont nécessaires.

Les systèmes d’inspection visuelle à distance (RVI), les borescopes, les crawlers et les drones permettent d’étendre l’accès visuel dans des espaces confinés, des structures élevées, des réservoirs, des entrepôts et d’autres sites difficiles d’accès.

  • Le meilleur pour : cracks visibles, dommages à la surface, défaillance de la couche de protection et état général du produit
  • Utilisations courantes : Tanks, dépôts, navires, espaces confinés, soudures et inspections structurelles
  • Principale avantage : Un dépistage rapide et pratique avant des contrôles plus détaillés par NDT
  • Principale limitation : ne ne permet pas de caractériser de manière fiable les défauts souterrains ou la profondeur des fissures

Test d'adhérence aux colorants

Le test de pénétration par teinture (DPT), également appelé test de pénétration liquide (LPT), permet d’identifier les fissures qui brisent la surface des matériaux non poreux.

Le processus consiste à appliquer un colorant pénétrant sur la surface, permettant ainsi à celui-ci de pénétrer dans les discontinuités, à éliminer le surplus de colorant et à appliquer un développeur pour rendre les marques visibles.

  • Le meilleur pour : dents fines et fracturées sur des matériaux non poreux
  • Utilisations courantes : Soudures, pièces moulées, forgées, usinées et inspections de maintenance
  • Principale avantage : Portable, relativement simple et efficace pour les imperfections visibles sur la surface
  • Principale limitation : exige une préparation de surface et détecte uniquement les fissures ouvertes à la surface

Inspection des particules magnétiques

L’inspection par particules magnétiques (MPI) permet d’identifier les fissures superficielles et superficielles proches de la surface dans les matériaux ferromagnétiques.

Le processus d’inspection magnétise le matériau et applique des particules magnétiques qui se rassemblent autour des zones de fuite de flux créées par des discontinuités.

  • Le meilleur pour : Des fissures superficielles et proches de la surface dans les matériaux ferromagnétiques
  • Utilisations courantes : Fils, structures métalliques, réservoirs sous pression, arbres et forgings
  • Principale avantage : Il peut détecter certains défauts situés à proximité de la surface, outre ce que permettent les tests de détection de fuites par teinture.
  • Principale limitation : Il ne fonctionne que sur des matériaux ferromagnétiques et nécessite généralement un accès direct.

Test de courant eddy

Le test de courant eddy (ECT) est une méthode d’inspection électromagnétique utilisée pour détecter les fissures superficielles sur des matériaux conducteurs.

Cette méthode induit des courants électromagnétiques dans le matériau et mesure l'impact des discontinuités sur la réponse du signal.

  • Le meilleur pour : détection rapide des fissures à surface et à proximité de la surface sur des matériaux conducteurs
  • Utilisations courantes : Pièces aéronautiques, tubes, échangeurs de chaleur, soudures et inspections de défauts superficiels
  • Principale avantage : rapide, portable, sensible aux petites imperfections et exigeant souvent une moindre préparation de la surface
  • Principale limitation : Se limite aux matériaux conducteurs et moins adapté à la caractérisation des défauts profonds

Mesure du champ électrique alternatif (ACFM)

La mesure du champ électrique alternatif (ACFM) est une technique d'inspection électromagnétique utilisée pour détecter et mesurer les fissures qui brisent la surface.

ACFM est particulièrement utile dans les environnements offshore et industriels car il peut souvent détecter les fissures qui traversent la surface grâce aux revêtements sans nécessiter le retrait de la peinture.

  • Le meilleur pour : inspection des soudures revêtues et dimensionnement des fissures à rupture superficielle
  • Utilisations courantes : Structures offshore, actifs marins, soudures et inspections industrielles difficiles d'accès
  • Principale avantage : peut réduire les exigences en matière de retrait du revêtement et de préparation de surface
  • Principale limitation : Ces analyses sont généralement axées sur les fissures superficielles plutôt que sur les défauts internes plus profonds.

Test d'ultrasons

Le test ultrasonique (UT) est l’une des méthodes les plus utilisées pour détecter les fissures et caractériser les défauts sous-jacents.

Cette méthode utilise des ondes sonores à haute fréquence pour détecter les discontinuités internes, les signes de fissuration et les changements de matériau sous la surface.

  • Le meilleur pour : Détection, confirmation et caractérisation des défauts sous-jacents
  • Utilisations courantes : Fils soudés, réservoirs sous pression, pipelines, composants structurels et éléments à section épaisse
  • Principale avantage : Fournit plus d'informations sur la profondeur de la faille, son orientation et son état interne
  • Principale limitation : exige une interprétation qualifiée, un positionnement contrôlé de la sonde et un accès approprié

Test d’ultrasons à faisceaux progressifs et TOFD

Les essais ultrasoniques en faisceaux progressifs (PAUT) et les techniques de diffraction selon le temps de vol (TOFD) sont des méthodes ultrasoniques avancées utilisées pour évaluer les soudures et caractériser les défauts critiques.

PAUT utilise plusieurs éléments ultrasoniques électroniquement contrôlés pour diriger et focaliser les faisceaux sonores, tandis que la TOFD est couramment utilisée pour mesurer avec précision la taille des fissures et caractériser les défauts.

  • Le meilleur pour : inspection avancée des soudures, dimensionnement des fissures et caractérisation des défauts critiques
  • Utilisations courantes : réacteurs, pipelines, installations offshore, production d'électricité et milieux de fabrication
  • Principale avantage : propose des données d’inspection détaillées pour des décisions plus sûres
  • Principale limitation : exige un équipement spécialisé, une configuration et une expertise en interprétation des données

Test d'émission acoustique

Le test d'émission acoustique (AE) surveille les ondes sonores générées par le stress, produites par la croissance active des fissures ou la déformation du matériau.

Au lieu d'enregistrer directement une fissure, AE identifie l'activité acoustique associée aux changements structurels lors de l'utilisation d'un actif sous stress ou dans des conditions opérationnelles.

  • Le meilleur pour : Suivi et identification à grande échelle des mécanismes actifs de dommages
  • Utilisations courantes : vannes à pression, réservoirs, surveillance de l’état des structures et analyse de la situation financière des grandes entreprises
  • Principale avantage : Il peut surveiller de vastes zones alors que les actifs sont sous charge ou dans des conditions opérationnelles
  • Principale limitation : Il nécessite généralement des contrôles ultérieurs en NDT pour confirmer les résultats, déterminer la taille et caractériser le produit.

4 considérations à prendre en compte lors du choix de la méthode de détection des fissures

Le choix de la méthode de détection des fissures dépend de bien plus que la présence de fissures.

Les équipes d’inspection doivent également tenir compte des éléments suivants :

  • Le matériau
  • Orientation des fissures
  • État du revêtement
  • Limites d'accès
  • Exigences relatives à la vitesse d’inspection

L’objectif est également important et influe sur la manière dont la détection des fissures est effectuée. Les objectifs peuvent être le dépistage, la confirmation ou la caractérisation détaillée.

En raison de cette complexité, les workflows de détection des fissures industrielles utilisent souvent plusieurs méthodes complémentaires plutôt que de se fier à une seule technologie d’inspection.

1. Type de matériau

Le matériau à inspecter est l'un des principaux facteurs lors du choix de la méthode.

L’inspection par particules magnétiques ne fonctionne que sur les matériaux ferromagnétiques, tandis que l’essai par courant eddy nécessite des matériaux conducteurs électriques. L’essai par teinture peut être utilisé sur de nombreux matériaux non poreux, mais il ne permet que d’identifier les défauts de surface.

Les essais ultrasoniques sont très polyvalents pour de nombreux matériaux et épaisseurs, ce qui explique leur utilisation répandue pour détecter les fissures souterraines et caractériser les défauts.

La géométrie du matériau est également importante.

Les surfaces courbes, les profils de soudure, les revêtements et les conditions de surface rugueuse peuvent tous avoir un impact sur la fiabilité de l’inspection et la sélection de la sonde.

2. Position et orientation de la fissure

L’orientation des fissures affecte fortement la capacité de détection.

Certaines méthodes d'inspection sont plus sensibles aux fissures qui se trouvent perpendiculairement au champ d'inspection ou à la trajectoire sonore, tandis que d'autres peuvent avoir du mal à détecter les défauts alignés parallèlement à la direction d'inspection.

Cela est particulièrement important dans Inspections de soudure, Dans ce cas, l’orientation des fissures, la géométrie des soudures et les zones affectées par la chaleur peuvent compliquer les inspections.

Dans de nombreux processus industriels, les inspecteurs choisissent des méthodes et des configurations de sondes spécifiquement pour améliorer la sensibilité aux orientations des fissures attendues.

3. État de surface, revêtements et accès

Les exigences de préparation de la surface peuvent avoir un impact significatif sur les workflows d’inspection.

Certaines méthodes nécessitent l’élimination de la couche protectrice ou la présence de surfaces propres, tandis que d’autres permettent de détecter les défauts à l’intérieur des revêtements dans certaines applications. Par exemple, l’ACFM est couramment utilisé pour les inspections des soudures revêtues car il peut souvent détecter les fissures qui brisent la surface sans nécessiter l’élimination de la couche protectrice.

Les conditions d’accès influencent également le choix de la méthode d’inspection. Les structures élevées, les espaces confinés, les surfaces chaudes et les installations offshore peuvent limiter les techniques d’inspection pratiques.

Dans les environnements difficiles d'accès, les plateformes d'inspection robotisées et les drones sont de plus en plus utilisés pour soutenir les inspections visuelles, les flux de travail de contrôle et les déploiements de NDT à accès restreint.

4. Objectif de l’inspection : tri, détection, dimensionnement ou confirmation

La meilleure méthode de détection des fuites dépend également de ce que l’équipe d’inspection doit réellement accomplir.

Si l’objectif est de réaliser un dépistage rapide sur de grandes zones, les équipes peuvent privilégier des méthodes qui peuvent être déployées rapidement et qui permettent d’identifier les zones à problèmes de manière efficace. Si l’objectif est une caractérisation précise des défauts ou la planification des réparations, des méthodes d’inspection plus détaillées peuvent être nécessaires.

Par exemple, les inspections visuelles et les méthodes à courant éolien sont souvent utilisées pour des workflows de contrôle rapide, tandis que les méthodes à ultrasons sont plus couramment utilisées lorsque les inspecteurs ont besoin d’informations détaillées sur le sous-sol ou de données de dimensionnement des fissures.

Comprendre cette distinction aide les équipes d’inspection à éviter de compliquer inutilement des tâches de contrôle simples tout en utilisant des méthodes d’inspection plus avancées lorsque la situation le nécessite.

Flux de travail de détection de fissures pour les actifs industriels

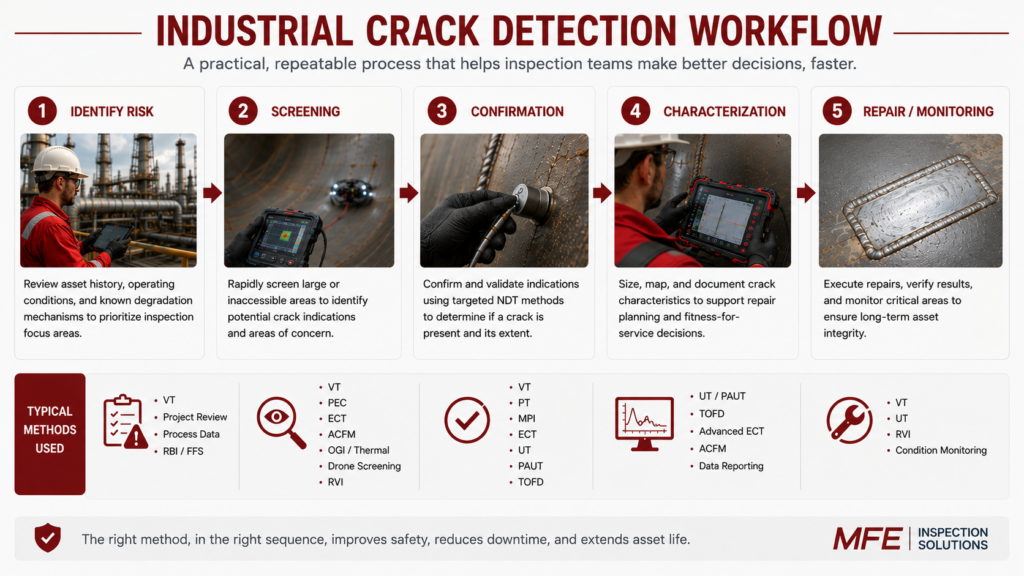
Les workflows de détection des fissures industrielles ne sont rarement conçus autour d’une seule méthode d’inspection.

En pratique, les équipes d’inspection combinent généralement des inspections visuelles, des méthodes de dépannage et des techniques de NDT plus avancées en fonction de l’état de l’actif, des limitations d’accès, de l’objectif de l’inspection et du niveau de confiance requis.

Certaines inspections visent à effectuer un dépistage rapide de l’état des équipements répartis sur de vastes zones, tandis que d’autres nécessitent une caractérisation très détaillée des défauts et une planification des réparations. Le flux de travail change en conséquence.

Voici la procédure étape par étape :

1. Identifier les risques de fissures

La plupart des processus de détection des fissures commencent par identifier les endroits où elles sont les plus susceptibles de se produire.

Cela peut impliquer une évaluation des conditions de fonctionnement, de l’histoire de la fatigue, de l’exposition à des cycles thermiques, des caractéristiques des vibrations, de l’activité de corrosion, de la géométrie des soudures, des registres d’inspection historiques ou des mécanismes de défaillance connus.

Dans les environnements industriels, les inspections de fissures sont souvent prioritaires dans les zones à risque élevé, telles que les soudures, les zones affectées par la chaleur, les buses, les supports, les points d'attache, les limites de pression et les zones exposées à des charges cycliques.

Comprendre le mécanisme de détérioration probable aide les équipes d’inspection à choisir la méthode d’inspection appropriée et à éviter de perdre du temps avec des techniques inappropriées.

2. Sélectionnez la méthode d’inspection

Une fois que le type de fissuration et les conditions d’inspection sont connus, les inspecteurs choisissent la méthode ou la combinaison de méthodes NDT la plus appropriée.

Par exemple, une soudure offshore revêtue peut être inspectée à l’aide de l’ACFM afin de réduire les besoins en retrait de la couche de revêtement, tandis qu’une soudure épaisse nécessitant une caractérisation sous-jacente peut nécessiter des essais ultrasoniques ou des essais ultrasoniques à faisceaux progressifs.

La vitesse d’inspection est également importante. Lors des pannes ou des opérations de maintenance, les équipes d’inspection peuvent donner la priorité aux méthodes de dépistage rapides afin de pouvoir identifier rapidement les zones nécessitant une évaluation plus approfondie.

Dans de nombreux processus industriels, cette approche en plusieurs étapes contribue à réduire les temps d'arrêt inutiles tout en maintenant la fiabilité des inspections.

3. Préparer le plan de surface ou d'accès

La préparation de l'accès peut devenir l'un des principaux obstacles opérationnels lors des inspections des fosses souterraines.

Certaines méthodes nécessitent un contact direct avec le capteur, des surfaces propres, la dépose de revêtements ou un positionnement stable pour l’accès. D’autres peuvent tolérer des revêtements ou être déployées à distance à l’aide de systèmes robotisés ou de drones.

Pour les structures élevées, les réservoirs, les dépôts de gaz lacrymogènes, les installations offshore et les espaces confinés, la planification de l’accès peut avoir un impact significatif sur les coûts et la programmation des inspections.

C’est l’un des nombreux raisons pour lesquelles les plateformes d’inspection robotisées et les drones sont de plus en plus utilisés en parallèle avec les workflows traditionnels de NDT. Dans certains environnements, ils contribuent à réduire les besoins en échafaudage, à minimiser les risques d’exposition dans des espaces confinés ou à faciliter un contrôle visuel plus rapide avant les inspections ultérieures.

4. Collecter et interpréter les données

Une fois que les inspections commencent, les inspecteurs collectent des données en fonction de la méthode et de l’objectif d’inspection sélectionnés.

Dans certains flux de travail, cela peut impliquer l’identification de signes visibles ou le dépistage des zones présentant des anomalies. Dans d’autres, les inspecteurs auront besoin de données ultrasons détaillées, d’informations sur la dimension des fissures ou de résultats d’imagerie avancés.

La qualité de l’interprétation des données est cruciale car de nombreuses anomalies ressemblant à des fissures ne sont pas automatiquement des défauts pertinents. Les changements de géométrie, les conditions de soudage, les revêtements et la rugosité de la surface peuvent tous avoir un impact sur les résultats de l’inspection.

C’est pourquoi les workflows de détection des traces de crack dépendent souvent fortement de l’expertise des inspecteurs, de la sélection des méthodes et des procédures de confirmation, plutôt que de la collecte de données brutes en soi.

5. Confirmer, dimensionner, documenter et planifier les réparations

Après la détection des indications, les équipes d’inspection déterminent si une confirmation supplémentaire ou une caractérisation des défauts sont nécessaires.

Certaines indications ne nécessitent peut-être aucune action supplémentaire, tandis que d'autres nécessiteront une inspection ultérieure à ultrasons, un examen technique, une planification de la réparation ou une surveillance continue.

La documentation détaillée revêt une importance particulière dans les industries réglementées, où les dossiers d’inspection appuient les décisions de maintenance, les exigences de conformité ou les évaluations de l’aptitude au service.

Dans de nombreux programmes industriels, l’objectif ultime de la détection des fissures n’est pas simplement de repérer les défauts : il s’agit plutôt d’aider les opérateurs à prendre des décisions de maintenance et opérationnelles plus judicieuses avant que des pannes ne surviennent.

Où le détection des fissures est couramment utilisée

La détection des fissurations est utilisée dans un large éventail d’industries et de types d’actifs car ces fissurations peuvent se produire dans de nombreuses conditions de fonctionnement différentes, notamment en cas de charge fatigue, de cycles thermiques, de corrosion, de vibrations, d’altérations de pression et de contraintes mécaniques.

Le flux de travail d’inspection varie souvent en fonction de la géométrie de l’actif, des conditions d’accès et du mécanisme de dommages attendu.

Inspection des assemblages soudés

Les soudures constituent l’un des principaux objectifs d’inspection des fissures dans les environnements industriels.

Des fissurations peuvent se produire dans le métal soudé, dans les zones affectées par la chaleur, aux points d’attache ou dans les zones exposées à des charges cycliques et à des contraintes thermiques.

Les méthodes courantes d'inspection des fissures lors de la soudure comprennent l'inspection par particules magnétiques, les essais à l'aide de colorants pénétrants, les essais par courant éolien, l'ACFM, les essais par ultrasons, l'essai par faisceaux ultrasoniques et l'analyse par faisceaux ultrasoniques à phase (TOFD).

La méthode sélectionnée dépend fortement de la géométrie de la soudure, du type de matériau, de l’état de la couche de protection et de la question de savoir si l’inspection vise des défauts de surface ou des défauts souterrains.

Raccordements et réservoirs sous pression

Les pipelines et les réservoirs sous pression sont fréquemment inspectés pour détecter les fissures, car ces défauts peuvent entraîner de graves risques opérationnels et de sécurité.

Les équipes d’inspection peuvent rechercher des fissures dues à la fatigue, des fissures dues à la corrosion due à la tension, des fissures dues à la soudure ou des dommages dus à la fatigue thermique, selon l’environnement de service.

Les méthodes d’inspection ultrasons sont largement utilisées dans ces environnements car elles permettent de détecter et de caractériser les défauts sous-jacents. Les méthodes d’inspection de surface peuvent également être utilisées lors de la fabrication, de la maintenance ou lors d’évaluations ciblées des soudures.

Réservoirs de stockage

Les inspections des fissures des réservoirs de stockage portent souvent sur les joints d’assemblage, les plaques de sol, les buses, les structures de toit et d’autres zones exposées à des contraintes.

Les inspections des réservoirs peuvent comporter une combinaison d’inspections visuelles, de méthodes de détection des fissures sur la surface et d’inspections à ultrasons, selon le périmètre de l’inspection et l’état du réservoir.

Pour les grands réservoirs et les structures difficiles d’accès, les drones et les systèmes d’inspection robotisés sont de plus en plus utilisés pour faciliter les processus de contrôle visuel et réduire les exigences d’accès.

Aérospatiale et Composants de Fabrication

Les inspections dans le secteur aéronautique et de la fabrication nécessitent fréquemment des méthodes de détection des fissures très sensibles capables d’identifier des défauts très minimes.

Les essais par courant émissive sont largement utilisés dans ces environnements en raison de leur sensibilité aux petites fissures superficielles et de leur capacité à effectuer des inspections rapides sur les matériaux conducteurs.

Les systèmes portables à courant éolien sont généralement utilisés pour l’inspection des attaches, la détection des défauts superficiels, l’inspection des tubes et l’évaluation des composants où la précision et la répétabilité sont importantes.

Actifs offshore et difficiles d’accès

Les structures offshore, les biens immobiliers élevés, les espaces confinés et les environnements industriels difficiles d’accès posent des défis supplémentaires en matière d’inspection, car l’accès en lui-même peut devenir l’un des principaux facteurs de coût et de sécurité.

Dans ces environnements, les équipes d’inspection associent de plus en plus les méthodes traditionnelles de NDT à des drones, des robots de détection, des systèmes d’inspection visuelle à distance et des plateformes d’inspection à accès restreint.

Le chargeur de gaz Voliro T pour la surveillance de la concentration d’oxygène dissous (LEL) et d’autres gaz dangereux

Des méthodes telles que ACFM sont particulièrement utiles en mer parce qu'elles permettent souvent de réaliser des inspections de soudure enduite sans nécessiter une élimination approfondie de la couche de protection.

De même, les plateformes d’inspection robotisées peuvent aider les inspecteurs à collecter des données visuelles et à réaliser des évaluations à proximité des zones à inspecter, ce qui aurait autrement nécessité l’utilisation de matériel de travail suspendu, des techniques d’accès par corde ou l’accès dans des espaces confinés.

FAQ sur la détection des fissures

Voici les réponses à certaines des questions les plus fréquemment posées concernant la détection des traces de crack.

Quelle est la meilleure méthode pour détecter les fissures ?

Il n'existe pas de méthode unique de détection des fuites pour toutes les applications.

La méthode appropriée dépend des détails : le matériau, le type de fissure, les conditions d’accès, l’état de la couche de protection et l’objectif de l’inspection.

Les méthodes d'inspection de surface telles que les essais de pénétration par colorant, l'inspection par particules magnétiques, l'essai par courant oscillant et l'ACFM sont couramment utilisées pour détecter les défauts de surface. Les méthodes ultrasoniques sont généralement utilisées pour détecter les fissures souterraines et caractériser les défauts.

Le test ultrasonore peut-il détecter les fissures ?

Oui. Les essais ultrasoniques sont l'une des méthodes les plus utilisées pour détecter et caractériser les fissures souterraines.

Il est couramment utilisé pour les inspections de soudure, les réservoirs sous pression, les systèmes de tuyauterie, les inspections structurelles et d'autres applications où les inspecteurs ont besoin d'informations concernant la profondeur des défauts et l'état du matériau interne.

Quelle est la différence entre la détection des fissures et la dimensionnement des fissures ?

Le dépistage des fissures se concentre sur la détermination de la présence d’une faille ou d’une indication de fissure.

La dimension des fissures implique l’estimation de caractéristiques telles que la profondeur, la longueur ou l’orientation des fissures. Certaines méthodes sont principalement utilisées pour le dépistage et la détection, tandis que d’autres sont mieux adaptées aux workflows de caractérisation et de dimensionnement détaillés.

Les drones peuvent-ils être utilisés pour effectuer des inspections de fissures ?

Oui, les drones sont de plus en plus utilisés pour faciliter les processus d’inspection des crevasses, notamment dans des environnements difficiles d’accès.

Les drones d’inspection sont couramment utilisés pour des inspections visuelles rapprochées, des contrôles visuels à distance, des inspections dans des espaces confinés et pour soutenir les workflows de NDT robotisés. Cependant, les inspections visuelles par drone ne sont pas toujours suffisantes pour une caractérisation détaillée des fissures, ce qui peut encore nécessiter des méthodes NDT conventionnelles.

Quelles industries utilisent le dépistage de la présence de crack ?

La détection des fissures est largement utilisée dans divers secteurs, notamment l’industrie pétrolière et gazière, les centrales électriques, l’aérospatiale, la fabrication, la marine, l’énergie offshore, l’infrastructure et le traitement des produits chimiques.

Toute industrie exploitant des équipements critiques exposés à la fatigue, à la pression, aux vibrations, à la corrosion ou aux contraintes thermiques peut nécessiter des workflows de contrôle des fissures.