
Résumé
La mesure précise de la température des tubes à l’intérieur d’un four à foyer est extrêmement difficile. Cela nécessite une bonne compréhension des facteurs thermiques, physiques, processuels et opérationnels présents dans la chambre de combustion du four. Le présent article vise à analyser certains de ces facteurs afin d’aider les utilisateurs à améliorer la précision des mesures de température des tubes du four.
Introduction
Pourquoi voulons-nous utiliser thermographie pour la mesure de la température des tubes du four ? Si la thermographie du four est difficile, il doit alors exister une méthode plus simple, voire moins coûteuse, pour surveiller l’état des tubes du four ?
La réponse à cette question est oui, il existe des méthodes moins coûteuses et plus simples pour surveiller l’état des tubes, mais elles permettent uniquement au propriétaire ou au responsable de la production de déterminer l’état de très petites parties du four. Elles sont également peu fiables et plus réactives que proactives. Dans le monde de l’exploitation des fours, la gestion de l’état réactif pourrait signifier une intervention d’urgence à grande échelle !
La thermographie des fours, bien qu'elle soit difficile à réaliser avec précision, nous permet de surveiller l'état de presque toute la surface intérieure du four.
Nous pouvons réaliser un suivi qualitatif et quantitatif des composants du four ; en analysant la répartition de la température sur les composants ainsi que leur température à l’intérieur de la cuve du four. Il peut être utilisé de manière proactive, même pour prédire l’état du four à l’avenir, permettant ainsi au propriétaire/exploitant de l’équipement de planifier des interventions avant que des problèmes ne surviennent.
Le propriétaire/exploitant d’un four de traitement doit faire face à deux défis.
Premièrement, ils doivent maximiser l’efficacité du four afin d’optimiser les bénéfices. Deuxièmement, ils doivent maintenir l’intégrité mécanique du four afin de garantir sa fiabilité et de garantir que le four continue de fonctionner et de remplir le premier objectif.
Les fours sont composés de nombreux éléments différents, mais la clé de leur fonctionnement sûr réside dans l’état du tube de combustion. C’est la chambre de pression qui en assure le fonctionnement. Si celle-ci est endommagée, les conséquences sont graves.
L’incident qui en résulte peut détruire le four et les autres équipements de processus qui l’entourent et entraîner la mort de personnes. La plupart des tubes du four sont métalliques et ont une température de fonctionnement maximale qui dépend des propriétés du métal du tube et de la pression contenue à l’intérieur du tube.
Contrôler cette température et veiller à ce qu’elle ne dépasse pas sa température maximale de fonctionnement assurera que le four fonctionnera en toute sécurité.
Sélection de la caméra
Nous avons donc décidé d’utiliser la thermographie pour surveiller la température de la surface des tubes dans le four, mais quelle caméra choisir ? Il existe de nombreuses options disponibles, mais toutes ne conviennent pas à cette tâche.
Heureusement, la science de la radiologie permettra de choisir la caméra la plus adaptée. Nous savons, grâce à notre formation de niveau 1, que la radiation émise par un objet augmente avec sa température. Pour un corps réel, la puissance totale émise par un objet à toutes les longueurs d’onde est donnée par l’équation de Stefan-Boltzmann :

Au niveau 2, nous examinons davantage cette question et découvrons que l’intensité de rayonnement d’un objet n’est pas constante à toutes les longueurs d’onde. Il existe une relation mathématique entre l’intensité de rayonnement et la longueur d’onde.
Cette relation a été découverte par Max Planck et l'équation qui la décrit porte son nom :

Cette équation intimidante est en réalité assez simple. Il n'y a que deux variables : le reste sont des constantes mathématiques. Si nous choisissons une température (en Kelvin) et modifions la longueur d'onde, nous obtiendrons la variation de l'intensité de rayonnement avec la longueur d'onde pour un objet à cette température particulière.
Si nous répétons ce processus à différentes températures, nous obtenons une famille de courbes ressemblant à celle-ci :
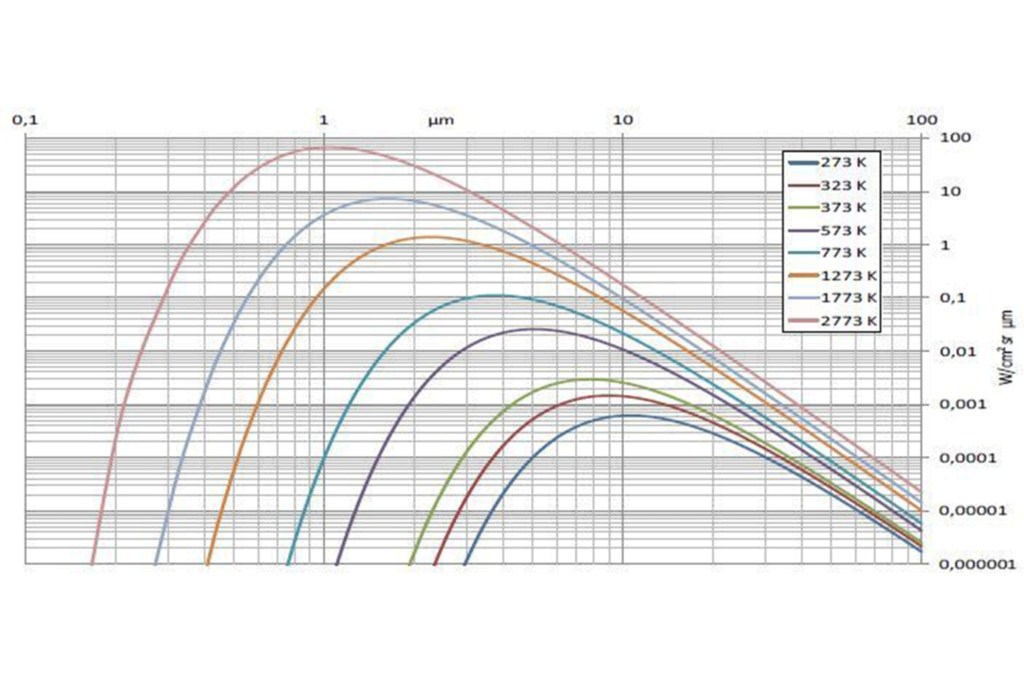
On peut tirer des conclusions claires à partir de cette famille de courbes. Le pic de l'intensité de rayonnement s'éloigne des longueurs d'onde plus courtes à mesure que la température d'un objet augmente.
Nous pouvons utiliser des caméras dotées de deux types de détecteurs : ceux qui détectent les ondes de longueur entre 2 et 5 µm (onde moyenne) et ceux qui détectent les ondes de longueur entre 8 et 14 µm (onde longue).
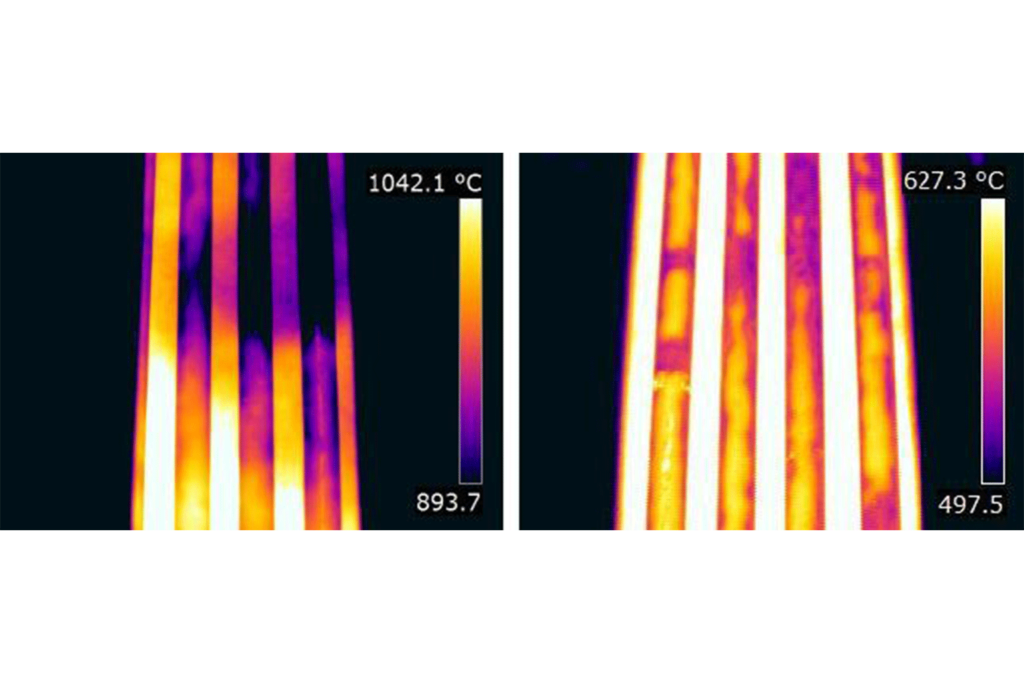
Pour les objectifs à haute température, les détecteurs de type Mid Wave sont mieux adaptés à l'imagerie car il y a plus d'énergie disponible à cette longueur d'onde et ils peuvent donc fournir une image plus claire.
On peut facilement le constater en comparant les images prises avec des caméras Mid Wave (MW) et Long Wave (LW) de la même fournaise.
Il existe une autre raison de choisir un détecteur de type Mid Wave : c’est dû à l’environnement à l’intérieur de la cuve du four. Entre la caméra et le tube du four, il y a normalement des flammes.
La flamme est la source de la plupart de l’énergie dans la partie inférieure du four. C’est la zone où se produisent les réactions de combustion, transformant l’énergie stockée dans le combustible en chaleur. Cette énergie n’est pas liée à la température des tubes, mais elle pénètre dans la caméra et est mesurée par celle-ci.
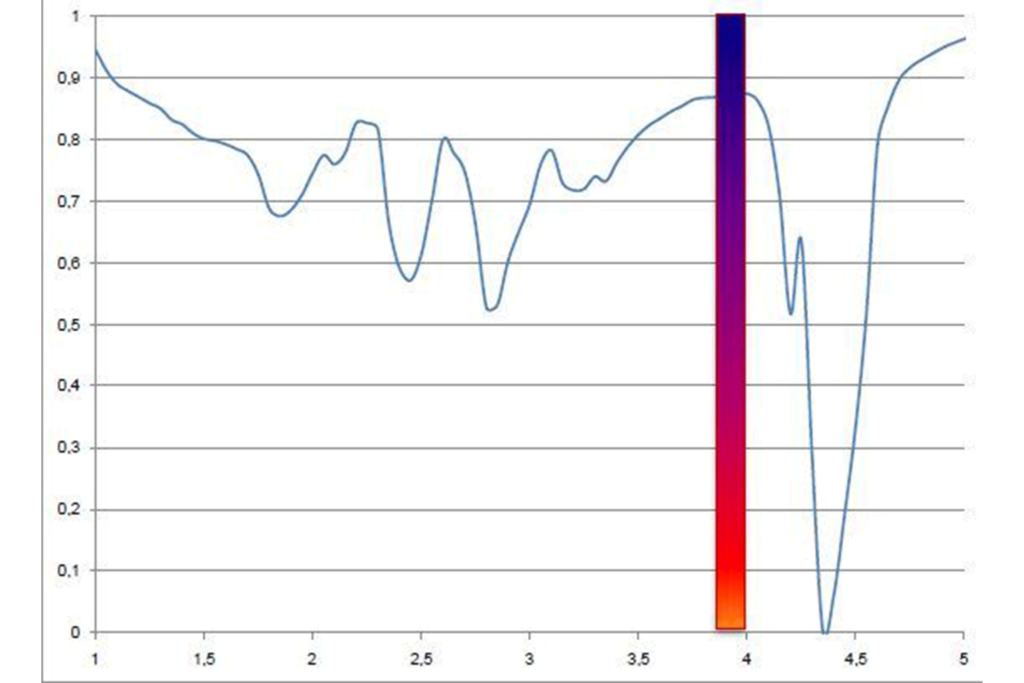
Heureusement pour nous, une flamme de gaz naturel bien contrôlée présente une transmission assez élevée dans une bande étroite de longueurs d’onde dans la bande des ondes intermédiaires.
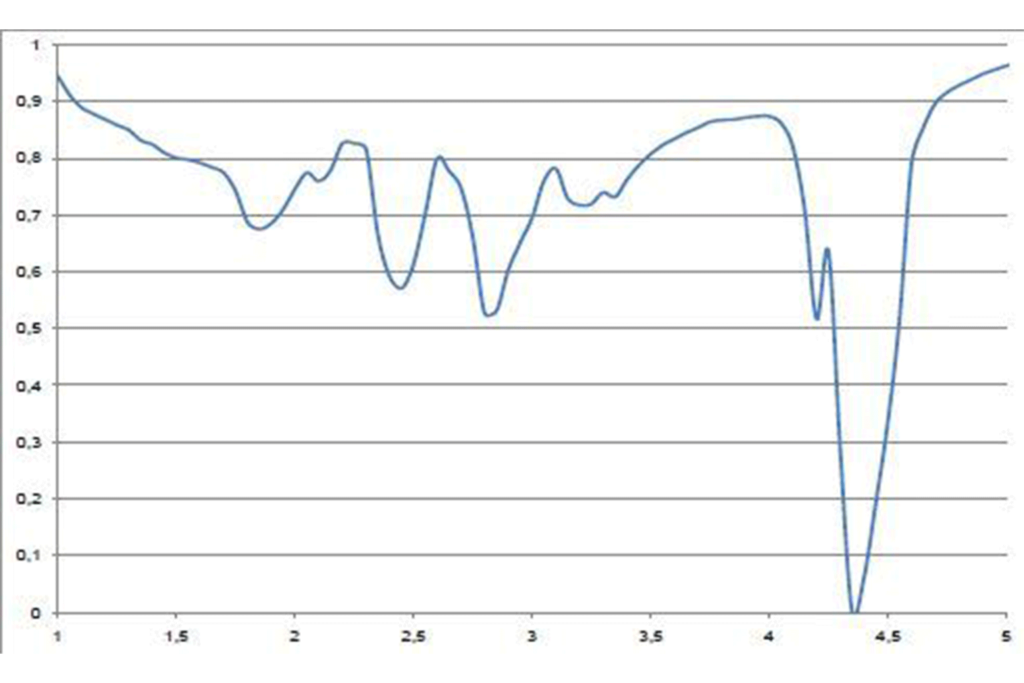
La partie la plus plate de la courbe autour de 3,5 à 4 µm est la partie utile. Pour en profiter, un filtre à bande d’ondes d’environ 3,75 à 4,2 µm est utilisé dans les caméras conçues pour la thermographie des fours. Le centre de cette bande d’ondes (3,9 µm) est appelé filtre.
Ainsi, un détecteur de Mid Wave équipé d’un filtre de 3,9 µm éliminera la plupart des radiations provenant de la flamme tout en recevant suffisamment d’énergie pour obtenir une bonne image.
Émissions
Si nous voulons mesurer avec précision la température d’un objet, nous devons définir la valeur d’émissivité correcte pour cet objet dans la caméra. Cela est assez simple et, au niveau 1, vous serez initié aux deux méthodes prévues par la norme ISO 18434-1 pour mesurer l’émissivité.
Malheureusement, aucun de ces deux méthodes n'est adapté à l'utilisation dans un four à chaleur. Nous ne pouvons pas utiliser la méthode de référence car la température à l'intérieur du four est trop élevée pour utiliser un morceau de ruban PVC. Il ne serait pas sûr de s'y approcher et de l'appliquer, car il se détruirait instantanément !
La méthode de référence est également inappropriée car si l'on utilise un thermocouple pour mesurer le côté arrière d'un tube près d'une fenêtre d'inspection, cette température sera très différente de celle du côté avant en raison de la chaleur rayonnante directe provenant de la flamme et de la ventilation par l'air aspiré dans le port d'inspection.
La détermination d’une valeur d’émissivité exacte est également compliquée par les conditions de fonctionnement du tube. L’émissivité n’est généralement pas constante sur toute la surface du tube. Elle est toujours rugueuse et recouverte d’une sorte de couche qui résulte de la corrosion ou de la combustion du combustible.
L'émissivité est presque toujours élevée car elle contribue au bon fonctionnement du four. L'émissivité et l'absorption sont égales, donc plus l'émissivité du tube est élevée, plus de chaleur est transférée dans le fluide de processus qui l'entoure.
La haute émissivité nous aide également en réduisant l’erreur de mesure de la température lorsque nous supposons une valeur plutôt que de la mesurer.
En pratique, nous pouvons soit estimer une valeur élevée pour l'émissivité, soit effectuer deux mesures à des émissivités différentes sur le même tube et déclarer que la température réelle se situe entre ces deux valeurs.
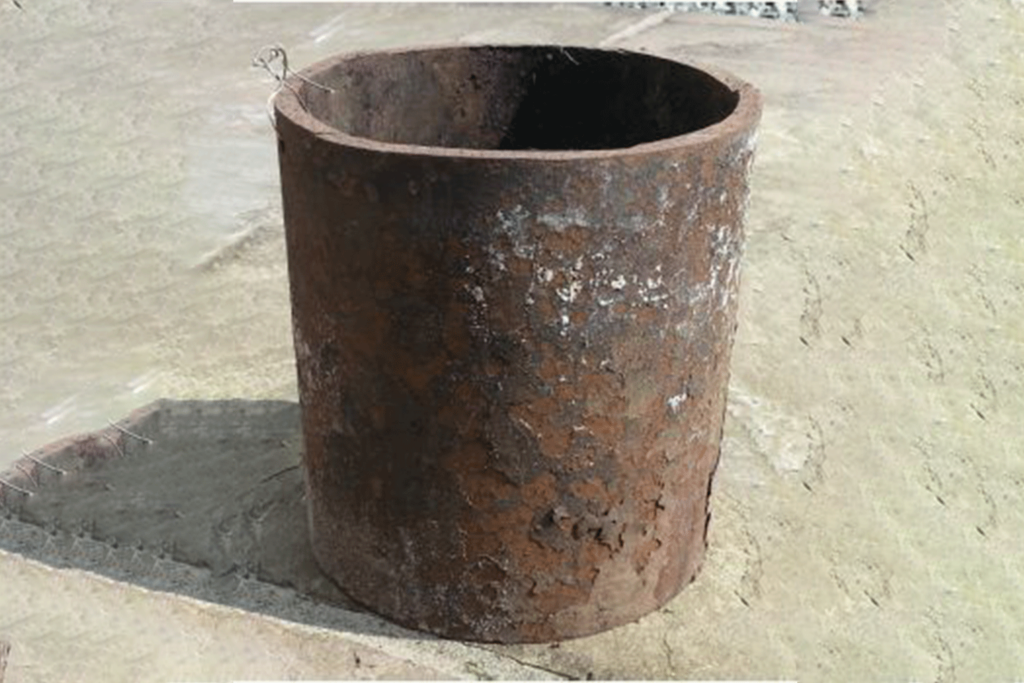
Si nous avons de la chance, nous pouvons obtenir des échantillons de tubes comme celui-ci et les tester afin de déterminer leur émission de chaleur ; ensuite, nous utiliserons cette valeur pour le four dont l’échantillon provient.
L’essai doit être effectué à une température proche de la température de fonctionnement normale du tube et peut être réalisé à l’aide de la méthode du thermocouple. L’image ci-dessous montre l’échantillon de tube après chauffage à environ 500 °C dans un four à poterie.
La température de l'échantillon est presque constante, donc la variation de la température apparente indique que l'émission de chaleur de l'échantillon varie selon sa surface.
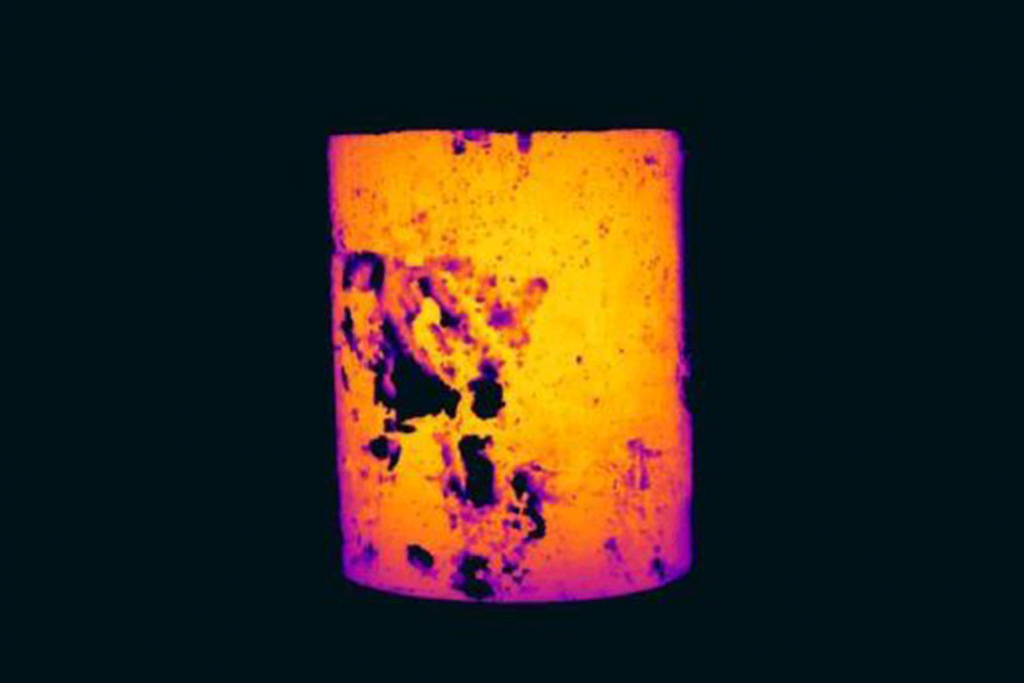
Lors de la détermination de l’émissivité selon cette méthode, ainsi que lors des mesures sur le terrain, il est probablement préférable d’utiliser un outil de mesure de surface ou de volume et de prendre la température moyenne de la zone.
Cela devrait aider à éliminer les variations d’émissivité présentes à l’intérieur de la boîte. L’utilisation d’un outil de repérage peut donner une valeur trop localisée. Il faut également faire attention à utiliser un outil de mesure de la boîte qui ne couvre que le tiers central du tube ; autrement, la valeur d’émissivité pourrait commencer à être affectée par l’angle d’observation.
Température apparente reflétée
Ce paramètre joue un rôle important dans les mesures effectuées à l’intérieur d’un four. Les erreurs de détermination de la température apparente réfléchie (Trefl) peuvent avoir un effet grave sur la précision des mesures. La raison pour laquelle Trefl est si important est que notre objet cible (le tube) se situe en dessous de la température de l’environnement.
Au niveau 2, nous apprenons ce qu’est le toll de puissance. Ce dernier nous indique que nous pouvons estimer la quantité totale de rayonnement entrant dans la caméra afin de déterminer si notre mesure sera facile ou difficile.
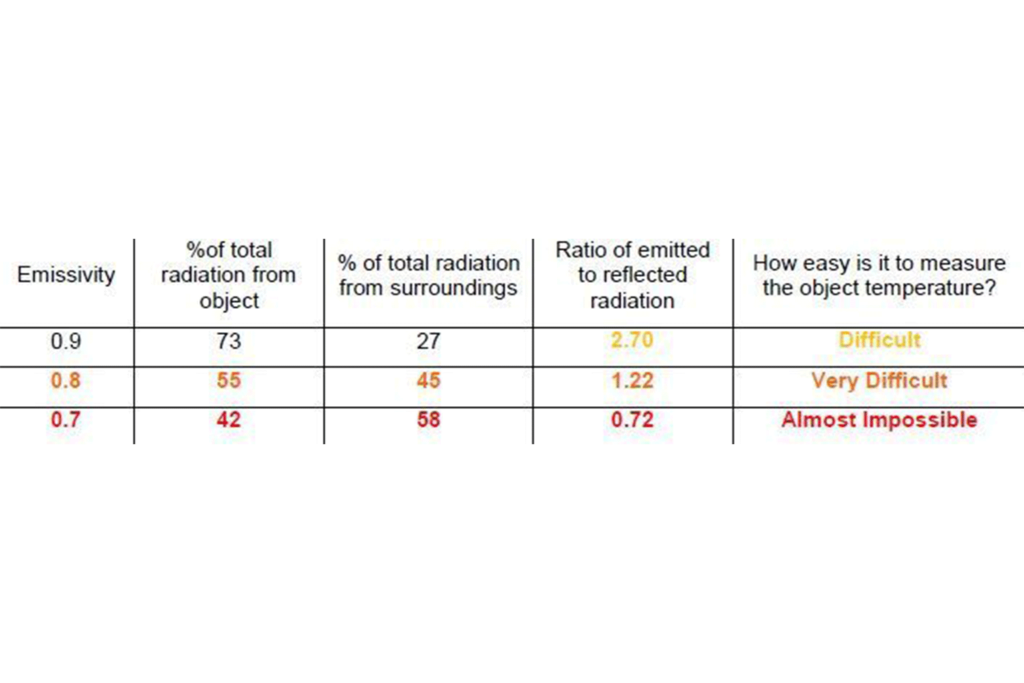
Le tube de la fourneuse est un objet opaque et les objets opaques ont deux sources de radiation excitant : la quantité émise par le tube et la quantité réfléchie par celui-ci par l’environnement. Pour illustrer ce point, le tableau ci-dessous compare le pourcentage de la radiation totale provenant du tube et de l’environnement à trois températures différentes.
On suppose que la température du tube est de 600 °C et que la température de l’environnement est de 900 °C. Pour obtenir une bonne mesure, il est conseillé de prendre comme règle générale que la radiation provenant de l’objet doit être environ cinq fois supérieure à celle de l’environnement.
Lorsque nous définissons une valeur d’émissivité incorrecte dans la caméra, nous compliquons réellement nos erreurs. Définir une valeur d’émissivité incorrecte fait que la caméra calcule une valeur d’émissivité incorrecte.
Il utilise alors la réflectivité incorrecte combinée à un réglage incorrect de Trefl pour déterminer la quantité de rayonnement qu'il doit soustraire au total de la mesure effectuée afin de tenir compte des effets de la réflexion.
Cela se fait avant que le système n’ajuste le reste de la radiation en fonction de l’émission et détermine ensuite la température de l’objet à partir de sa courbe de calibration.
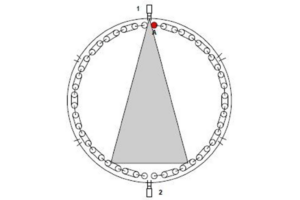
Il faut toujours veiller à mesurer un trefl valide pour la position du tube que l'on souhaite mesurer. Les objets réfléchissant la lumière sur le tube sont les tubes et le mur opposé.
Nous devons donc mesurer la température apparente moyenne de cette zone du four en regardant d’abord à travers un orifice d’inspection situé à côté de notre cible et en la positionnant dans la caméra, avant de nous déplacer vers une position permettant de surveiller la cible.
Dans la figure ci-dessous, nous commençons par nous positionner à la position 1 pour mesurer Trefl, puis nous nous déplacons à la position 2 pour mesurer le tube ‘A’ (en rouge).
Opération du four
Le dernier facteur que nous examinerons dans ce document est l’effet de l’opération du four. Pour fonctionner au maximum d’efficacité, il faut que le mélange de carburant et d’air soit correct. Dans ce document, nous allons uniquement discuter des brûleurs alimentés au gaz.
Lorsqu'un four brûle du pétrole comme combustible, des particules de suie brûlent dans la flamme et un flux de vapeur est nécessaire pour atomiser le combustible, ce qui libère de l'énergie qui ne peut pas être filtrée par un filtre de 3,9 µm.
Comme nous l’avons vu précédemment, une flamme de gaz naturel bien contrôlée présente un spectre d’absorption infrarouge dont la région de transmission élevée permet d’utiliser un filtre pour éliminer les effets de la radiation provenant de la flamme.
Malheureusement, tous les fours ne fonctionnent pas bien et nous ne voyons rarement une flamme aussi parfaite que celle utilisée pour le choix du filtre à 3,9 µm. En réalité, la ligne représentée sur la figure 4 évolue constamment car la composition du gaz et les flux d’air et de gaz varient.
La transmissivité de la flamme dans la bande étroite du filtre oscille de haut en bas. Des brûleurs bien réglés offrent une transmissivité plus élevée, tandis que des brûleurs mal réglés en offrent une moins élevée.
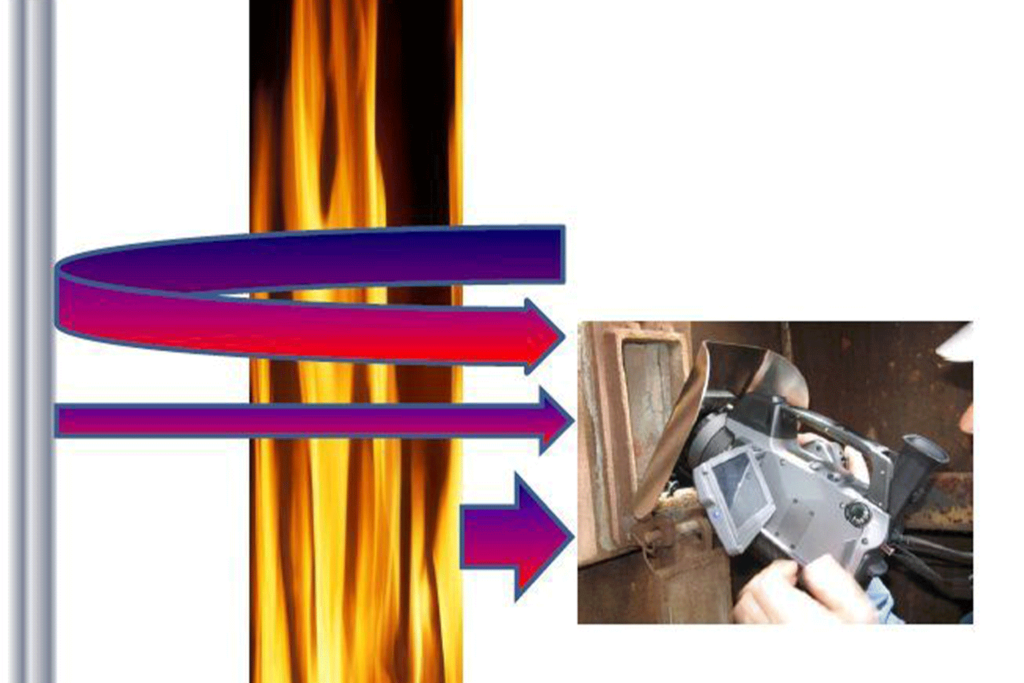
Lorsque la transmissivité de la flamme baisse, elle devient de plus en plus visible pour la caméra, ce qui ajoute à l’énergie que la caméra détecte mais que celle-ci est incapable de distinguer de l’énergie provenant du tube et de l’énergie provenant de la flamme.
Il n'existe pas de paramètre « object » permettant de compenser cette situation, et la précision de nos mesures sera donc considérablement réduite. La situation thermique est illustrée sur la figure 9.
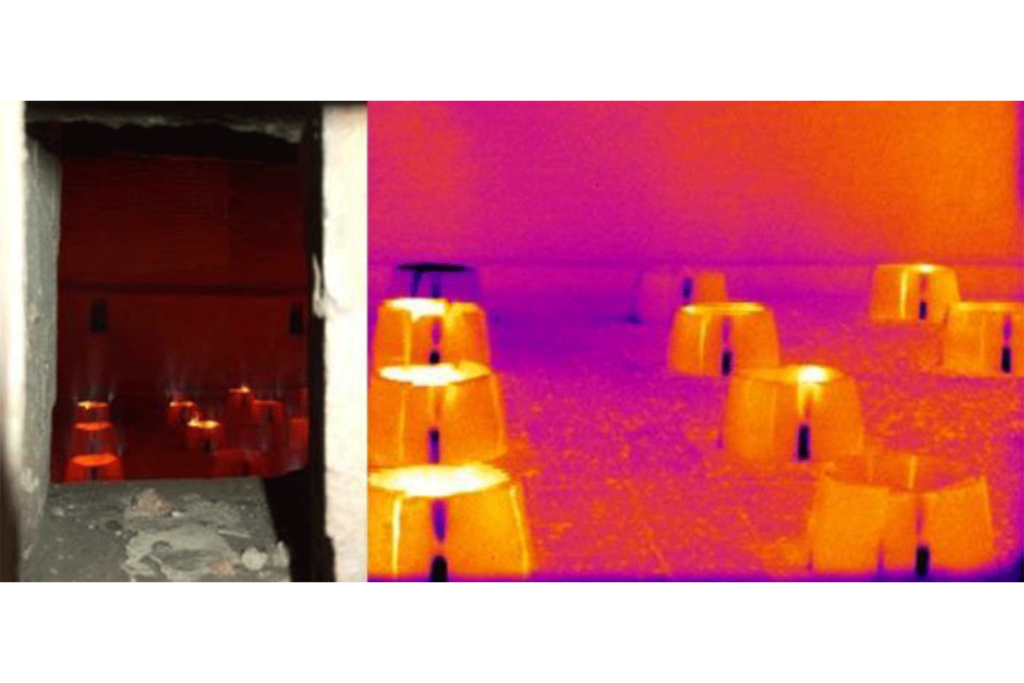
Sur la figure 10 ci-dessous, on peut voir que le motif de flammes du brûleur est bien visible et que les flammes sont complètement invisibles à l’appareil photo, tandis que sur la figure 11, le brûleur est mal ajusté et les flammes sont clairement visibles à l’appareil photo.
Bien sûr, le fonctionnement du four ne relève normalement pas de notre contrôle. Nous devons fournir au propriétaire/exploitant des images et des analyses de bonne qualité, mais si nous constatons que le contrôle du brûleur est mauvais, nous pouvons inclure cette information dans nos rapports afin d’alerter le propriétaire/exploitant du fait que les résultats que nous avons fournis ne sont peut-être pas complets.
Les clients sont généralement très sensibles aux ‘ conseils ’ des thermographes, à condition qu’ils soient donnés de manière constructive. Ils feront souvent des efforts pour ajuster le fonctionnement du brûleur lors d’une étude afin de tirer le maximum de bénéfices de cette opération.
Si l'opération de chauffe-plomb ne peut pas être améliorée pour obtenir de meilleurs résultats et que nous devons utiliser des images comme celle figurant à la figure 11, nous devons nous assurer de prendre des mesures en dehors des zones de l'image où nous observons une énergie supplémentaire provenant de la flamme afin d'améliorer notre précision.
Résumé
De nombreux facteurs affectent la précision de la mesure de la température des tubes de la fournaise. Pour accomplir un bon travail, il faut comprendre quels sont ces facteurs, leur importance et les moyens de les compenser. Tout cela peut être réalisé grâce à une bonne formation et à l’expérience pratique.
Références
- Cronholm, M.; ” Thermodynamique des tubes de four – Élimination des mythes populaires concernant la mesure de la température des tubes de four ” ; Proc. Information 2009
- Centre de formation infrarouge ; “ Manuel du cours de thermographie niveau 2 (Eurasia) ” ; Chapitre 5, pp 34-40 ; ITC 2014
- Centre de formation infrarouge “ Thermographie pour les applications dans les fours ” ; ITC & Petroval 2011
- ISO 18434-1 : Surveillance et diagnostic des machines – Thermographie – Partie 1 : Procédés généraux
À propos de l’auteur
Andy Whitcher est un navigateur passionné qui participe à des compétitions nationales au Royaume-Uni. Lorsqu’il n’est pas en mer, il est directeur de Tecpinions Ltd, une société britannique de conseil thermographique. Il possède une licence en génie chimique et est ingénieur chimiste agréé. Andy possède 24 ans d’expérience dans l’industrie pétrolière en tant que responsable de processus, ingénieur d’inspection et thermographe. Il détient un niveau 3 de l’Institut britannique de certification des techniciens en thermographie (BINDT), comprenant les trois qualifications spécialisées en application. Andy est également instructeur agréé auprès de l’ITC et enseigne les cours de niveau 1, niveau 2 et de détection de gaz.
Publié initialement par ITC ici.
 English
 English (Canada)
 Français du Canada