
Résumé
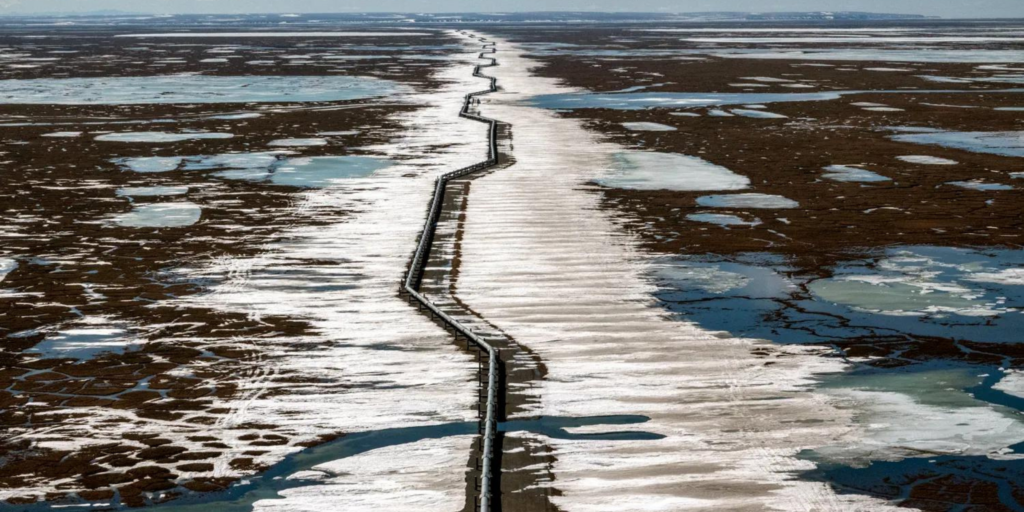
KAM (Kakivik Asset Management) de Anchorage, en Alaska, utilise l’inspection infrarouge pour inspecter les pipelines pétroliers sur le plateau du Nord de l’Alaska. L’objectif de cette inspection est de détecter l’eau coincée dans l’isolation en mousse autour des tubes en acier avant que celle-ci ne puisse provoquer une corrosion pouvant entraîner une fuite du pipeline. Cette technique est appelée Corrosion Under Insulation (corrosion sous l’isolation).CUI).
L’IRM permet de scanner plusieurs tuyaux rapidement et constitue une bonne méthode de dépistage qualitative. Les anomalies détectées par l’IRM sont ensuite évaluées à l’aide de la RT (“ C-Arm ” ou d’une autre technique de RT) ou d’autres méthodes de NDT. La RT est une technique relativement lente par rapport à l’IRM, mais elle est capable de détecter à la fois la présence d’eau et la dégradation de la paroi du tuyau.
Lorsque le niveau de l’eau est suffisamment élevé pour atteindre le tube en acier, une corrosion du tube peut se produire. Dans ce cas, la corrosion se produit à partir de l’extérieur vers l’intérieur du tube, tandis qu’une corrosion “ plus normale ” devrait se produire à partir de l’intérieur vers l’extérieur. Cette corrosion peut finalement se traduire par une “ corrosion par rouille ”, qui entraînera une fuite.
Des modélisations thermiques ont été réalisées pour prédire les conditions environnementales dans lesquelles les essais IR seront concluants. Des procédures d’essai IR ont été rédigées et un programme de certification du personnel a été mis en place.
Introduction
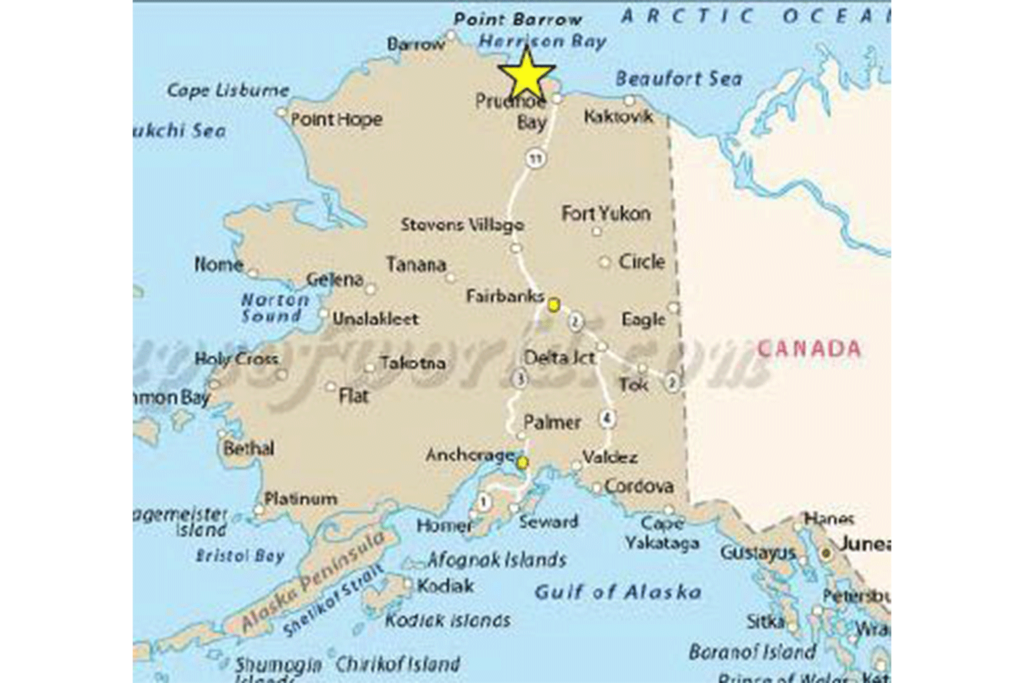
La sécurité revêt une importance primordiale dans les opérations pétrolières dans le secteur nord sensible du Nord-Alaska. De nombreux efforts sont consacrés à l’inspection et à l’entretien des pipelines afin de détecter les corrosion et d’empêcher les fuites de pétrole. KAM fournit des services d’inspection et d’assistance technique sur les sites de forage des gisements pétrolifères du Nord-Alaska, près de l’océan Arctique, au-delà du cercle polaire arctique.
Ces pipelines font partie d’une installation de production pétrolière et comprennent des lignes de gaz lift (GL), de gaz injection (GI), de production (PO) et d’injection d’eau (WI). Ces pipelines transportent le pétrole depuis les nombreux sites de forage vers l’usine de traitement du site, où le pétrole est filtré pour éliminer le sable et l’eau. Ces pipelines ne font pas partie du système principal du Trans Alaska Pipeline System (TAPS), qui relie le plateau du Nord à Valdez, en Alaska.
Depuis plusieurs années, KAM utilise l'IR comme méthode d'inspection principale pour inspecter les pipelines de production sur les sites de forage et les installations de production. L'IR permet de repérer les zones d'eau piégées dans l'isolation en mousse qui recouvre les systèmes de tuyauterie en acier. Cette eau piégée peut provoquer des fuites de corrosion (CUI).
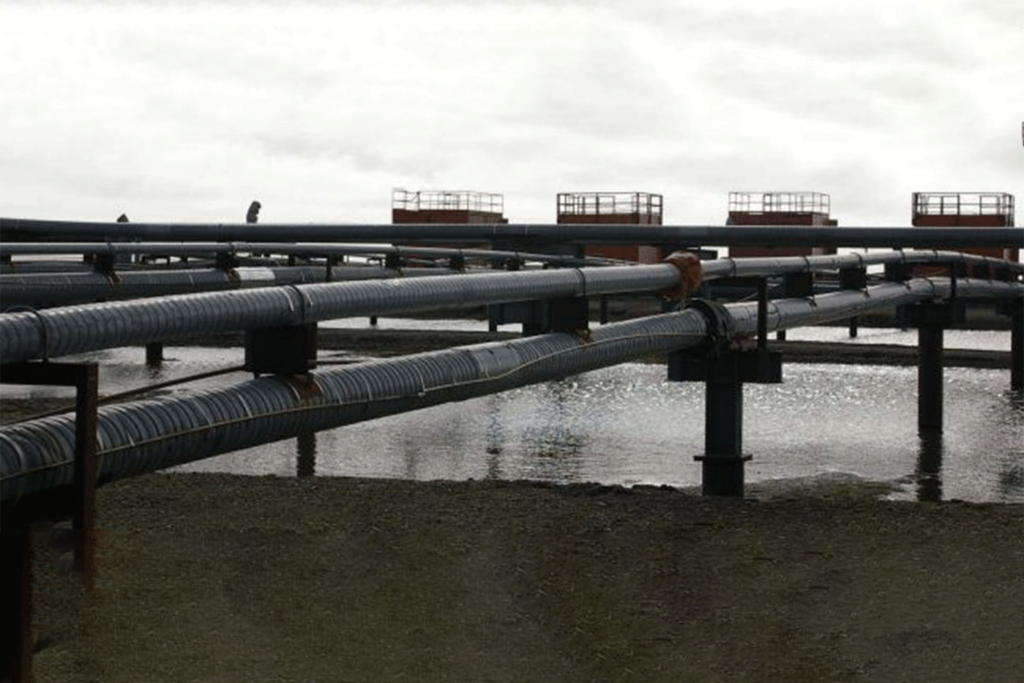
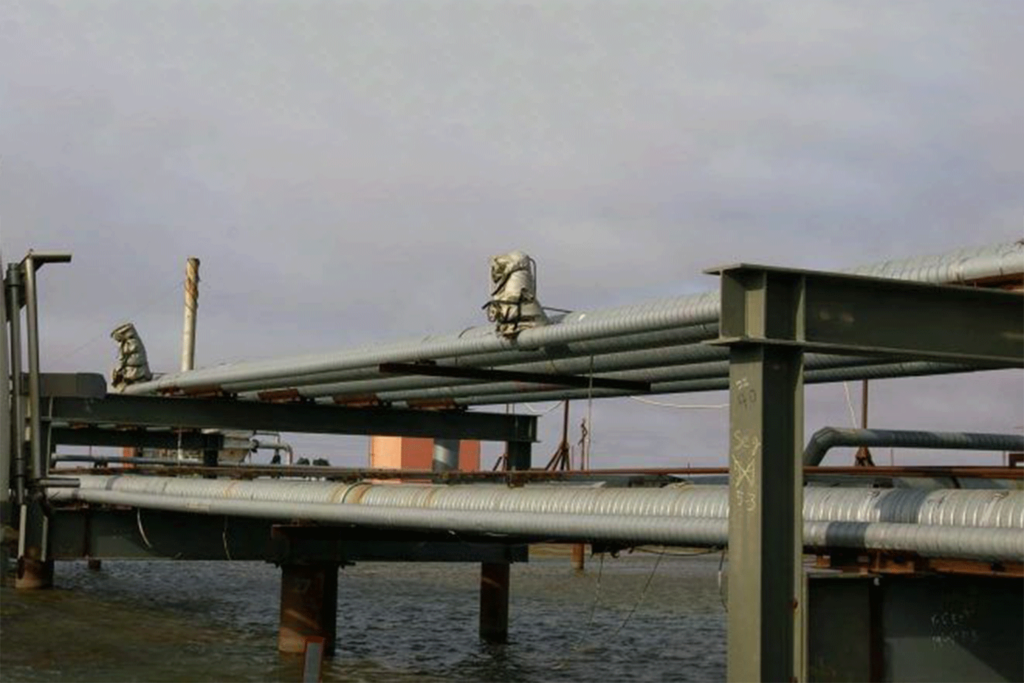
Les pipelines de production typiques sur le plateau du Nord de l’Alaska transportent du pétrole ou d’autres fluides dont la température peut varier entre environ 40° et 200°F (4° et 93°C). Le pétrole sort du sol à une température élevée, car il provient de très profonds sous la surface terrestre. C’est avantageux, car la viscosité est inversement proportionnelle à la température ; le pétrole chaud coule beaucoup mieux que le pétrole froid. Si le pétrole se refroidit suffisamment, il coagule, se glace et cesse de couler.
Le diamètre de la (intérieur) tuyère varie de 5 à 15 cm de diamètre. L’épaisseur de la paroi de la tuyère est constante, mais varie entre environ 0,2 et 0,9 cm, en fonction du diamètre de la tuyère. Pour réduire la déperdition de chaleur des fluides dans le climat froid, le tube en acier est isolé par un matériau à haute densité (cailleux fermé). L’épaisseur de ce matériau varie entre 2 et 6 cm selon la taille de la tuyère à l’intérieur.
Pour protéger l’isolation en mousse contre les intempéries et les dommages dus à des impacts, elle est recouverte d’une mince gaine métallique galvanisée d’environ 0,04 pouce d’épaisseur. Cette gaine est appelée “ wrap ”, car elle est formée à partir d’une bande métallique spirale scellée.
L’eau provenant de la pluie ou de la neige peut parfois pénétrer à travers le revêtement extérieur et dans l’isolation en mousse. L’eau peut pénétrer par toute petite ouverture, et se trouve le plus souvent autour des coutures du revêtement, des zones endommagées du revêtement et des joints de soudure (joints de tuyauterie).
Lorsque l'eau dans la mousse se accumule à un niveau suffisamment élevé pour entrer en contact avec le tube en acier, une corrosion peut se produire. Le taux de corrosion augmente avec la température du tube. Bien que cela puisse prendre des années, la corrosion peut finalement entraîner un trou dans la paroi du tube, provoquant la fuite des matières contenues.
La figure 4 présente un schéma en coupe d’un tuyau contenant de l’eau coincée dans l’isolation en mousse.
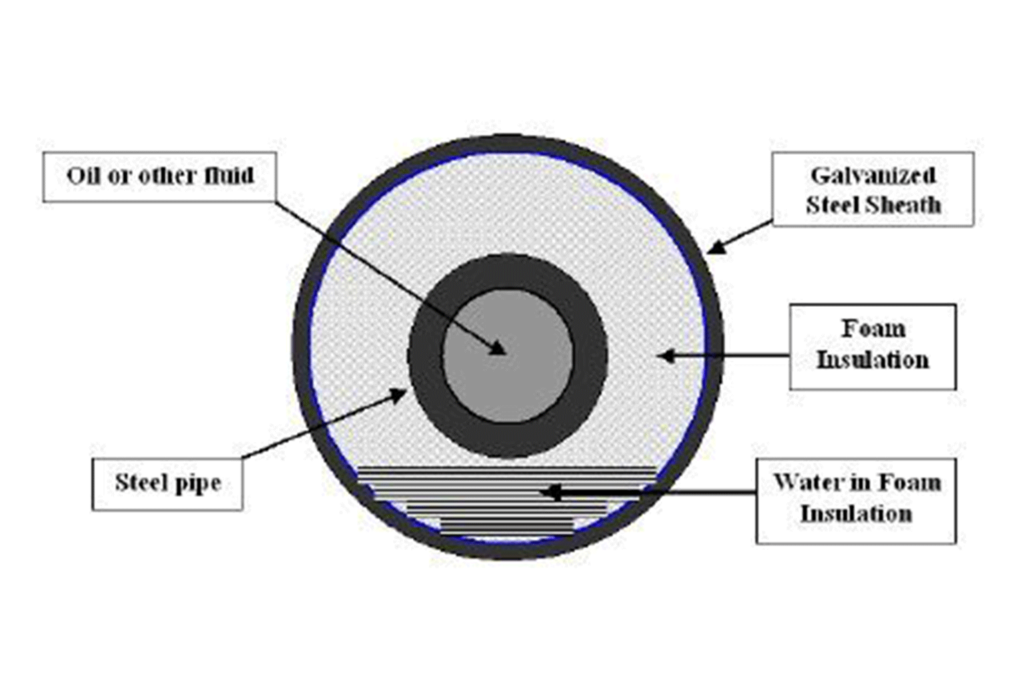
La répartition de l’eau dans l’isolation en mousse n’est pas exactement telle que représentée sur la figure 4 ; elle tend à être plus complexe. La migration de l’eau à travers la mousse suit la voie la moins résistante, y compris les fissures grandes et petites présentes dans la mousse. Elle se déplace grâce à l’action capillaire et à la tension superficielle. Bien que la mousse soit décrite comme “ à cellules fermées ”, peu de mousses possèdent réellement des cellules fermées.
En Alaska, l’eau coincée dans la mousse peut se transformer en glace si la température est suffisamment basse, indépendamment de la température du tube intérieur. La région du North Slope peut atteindre des températures aussi basses que –60°F en hiver.
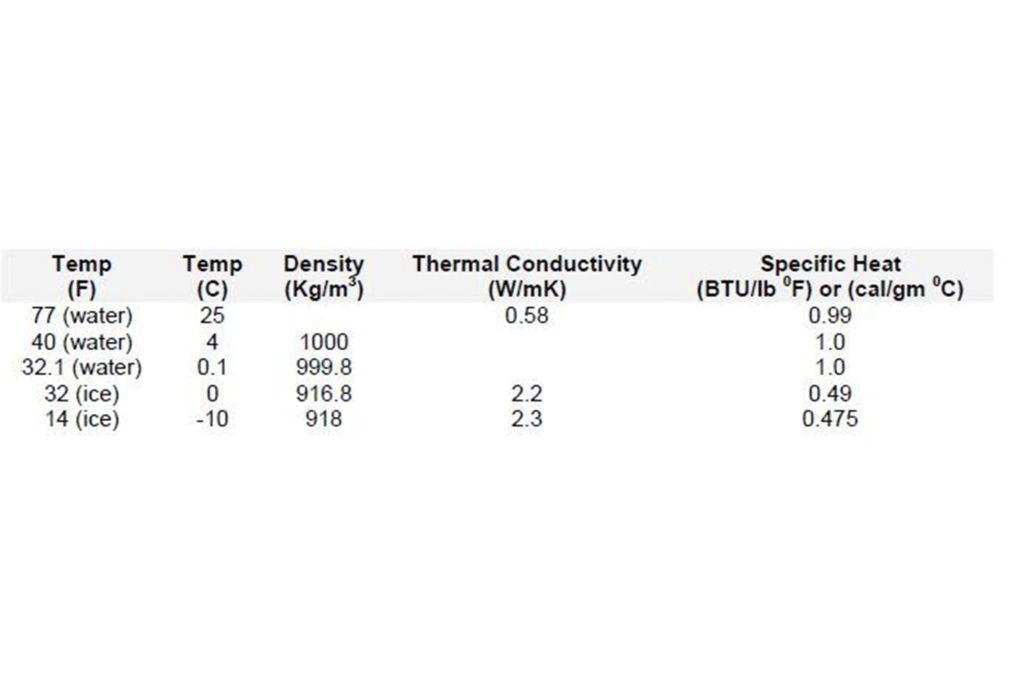
Le glace présente des propriétés thermophysiques différentes de l’eau et la perte de chaleur sera donc plus importante. Le tableau 1 présente certaines propriétés thermophysiques de l’eau et du glace à différentes températures. Notez que le coefficient de chaleur du glace est approximativement quatre fois supérieur à celui de l’eau. Et la chaleur spécifique du glace est moitié inférieure à celle de l’eau. Bien que cette différence dans le coefficient de chaleur augmente la perte de chaleur en présence de glace, elle n’est pas considérée comme un problème important.
Cependant, lorsque l’eau se transforme en glace à l’intérieur de la mousse, elle s’étend. Cette expansion peut endommager les cellules de la mousse ou créer des fissures dans celle-ci. Les nombreux cycles de congélation et de dégélage tout au long de l’année alaskaise peuvent altérer structuralement l’isolation en mousse au niveau de l’eau, créant ainsi un chemin permettant à celle-ci de migrer plus facilement vers le tuyau.
Les inspections IR de ces pipelines sont généralement réalisées avec une caméra IR FLIR P660 dotée d’un détecteur non refroidi de 640 x 480 pixels, fonctionnant dans la plage de 7,5 à 13 µm. Des caméras IR à des matrices plus petites peuvent être utilisées, mais la résolution inférieure peut entraîner une réduction de la probabilité de détection de l’eau piégée.
Les signaux IR sont causés par une quantité importante d’eau ou par un vide dans l’isolation en mousse. Des tests supplémentaires sont effectués pour exclure les réflexions et la conduction IR, qui sont des faux positifs, et pour déterminer si une bulle (vide) se trouve dans la mousse.
Des vides sont parfois créés dans le mousse lors de la fabrication du système de tuyauterie isolée. Les vides peuvent se produire à n’importe quel endroit autour du tuyau, tandis que l’eau se trouve généralement au fond. Les vides dans le mousse ne nécessitent pas de réparation, mais ils peuvent parfois sembler de l’eau, de sorte que l’opérateur doit déterminer si une indication IR correspond à de l’eau ou à un vide. Cela se fait en procédant à des essais de robinet et en observant d’autres phénomènes.
Les images IR des indications d’eau sont enregistrées dans une base de données informatisée du KAM, ainsi que l’emplacement, la vitesse du vent et la température ambiante mesurées par un anémomètre, et une photo de la conduite. Un modèle informatique est vérifié afin de déterminer si les conditions sont favorables à de bons résultats. Ce modèle sera discuté plus loin.
Si une anomalie est jugée une concentration significative d’eau, cette zone est ensuite évaluée par le RT de l“” armoire C ». Sinon, les anomalies sont réexaminées périodiquement pour déterminer si le niveau ou la concentration d’eau augmente. Si le niveau d’eau est aussi élevé que dans le tuyau, ou si l’examen radiographique indique que la corrosion a entraîné une importante réduction de la paroi du tuyau, cette section du tuyau peut être remplacée dès que possible, espérons-le à un moment convenable et planifié.
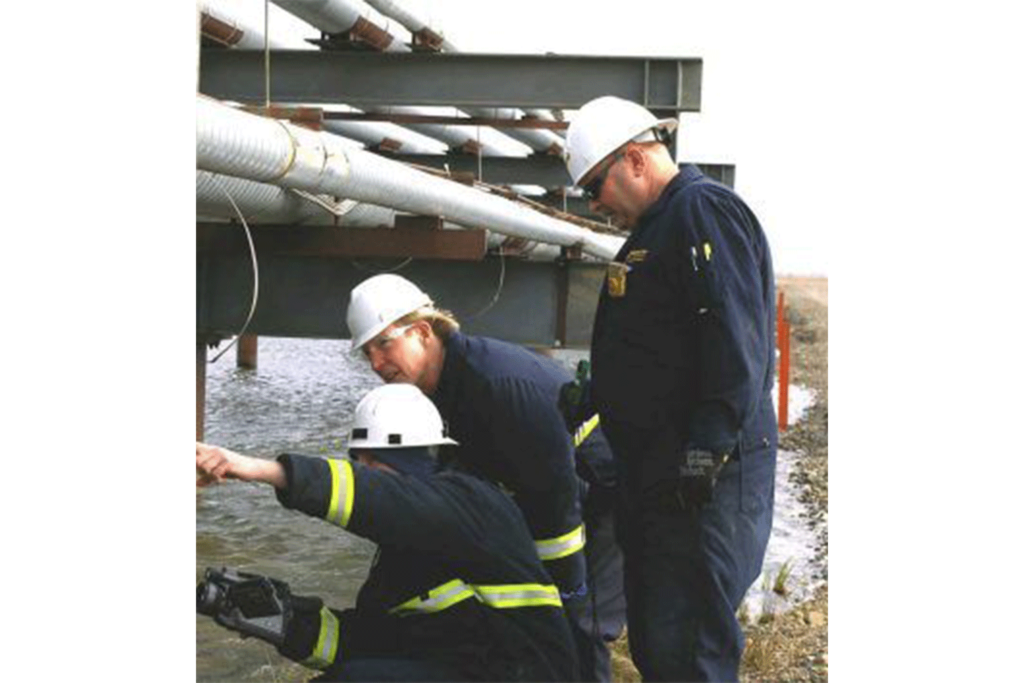
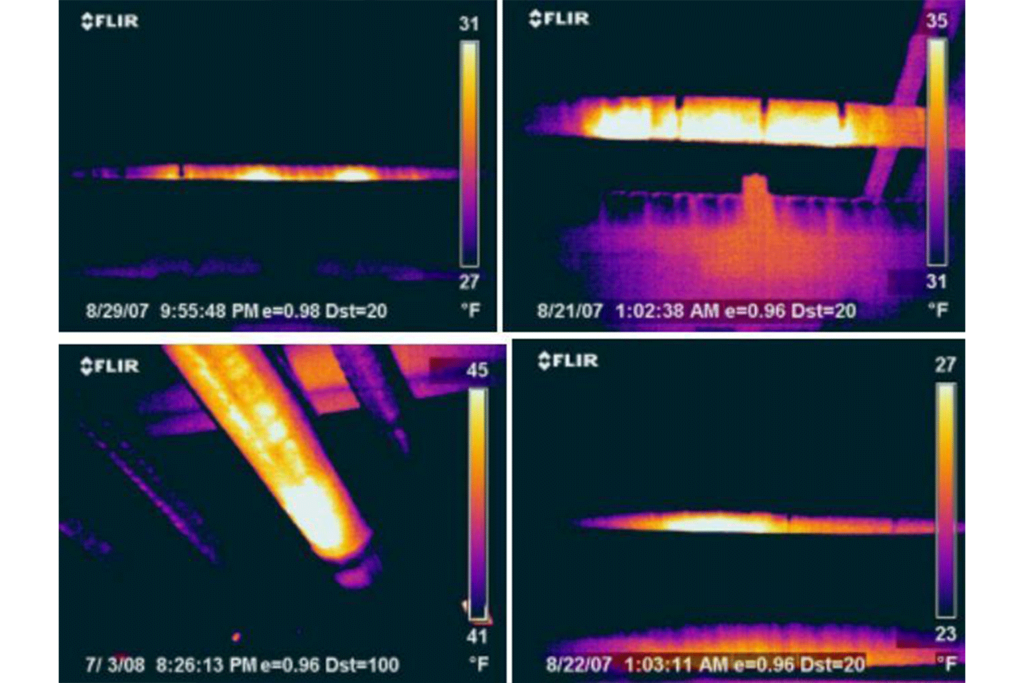
La figure 5 montre un membre de l'équipe IR inspectant un tuyau. Cette photo a été prise avec le soleil au-dessus de la tête, ce qui n'est pas le moment normal pour effectuer une inspection IR. La figure 6 présente quelques images typiques d'un système de chauffage par infrarouge montrant de l'eau coincée dans l'isolation en mousse. Les inspections IR de chaque zone accessible sont répétées tous les 3 ans.
Modèle informatique
Un modèle informatique mathématique a été développé spécifiquement pour cette application d’inspection par IR. Ce modèle permet d’évaluer la fiabilité de cette technique d’inspection pour détecter une quantité importante d’eau dans l’isolant en mousse pour chaque système de canalisations spécifique dans des conditions environnementales spécifiques.
Cette analyse thermique est très complexe car elle implique de nombreuses variables interreliées. Ces variables comprennent la température ambiante, la température du liquide dans le tuyau, le ΔT entre le tuyau et la température ambiante, la vitesse du vent, le diamètre du tuyau, l’épaisseur de l’isolation, les propriétés thermophysiques des matériaux, etc.
Théorie de l'IR
L’inspection IR est une méthode d’essai non-contact et non destructrice qui fournit une carte bidimensionnelle de la radiation IR provenant d’une surface. Cette carte IR est liée à la répartition de la température sur la surface du matériau. Le profil thermique peut être analysé pour tirer des conclusions quant à ce qui se trouve sous la surface du matériau. L’IR ne “ voit ” pas l’intérieur du matériau et ne détecte pas directement l’eau ou la corrosion.
Le motif thermique IR sur la surface du pipeline est dû à la chaleur transmise par le tube intérieur chaud à travers l’isolation en mousse vers la gaine métallique extérieure. Cependant, l’image peut comporter des reflets et des conductivités provenant de diverses sources. Ces phénomènes sont décrits plus loin.
Transfert de chaleur – Conduction
La conductivité thermique (K) est une propriété thermophysique statique des matériaux. Lorsque de la chaleur circule à travers un matériau, une différence de température (ΔT) se crée entre la partie chaude et la partie froide. Le flux de chaleur peut varier et la ΔT peut également varier, mais la conductivité K ne change pas, hormis dans une certaine mesure en fonction de la température.
Pour donner un exemple, considérons un tuyau isolé en mousse contenant de l’huile à 150 °F et une température extérieure de 30 °F. Le ΔT est de 120 °F et cela déterminera le flux de chaleur (perte) à travers l’isolation en mousse. Si le mousse d’origine était remplacé par un autre mousse dont la K est deux fois plus élevée que celle de l’original, le ΔT resterait approximativement le même, mais le flux de chaleur (perte) serait deux fois plus important.
Lorsque l’eau pénètre dans la mousse, l’eau piégée crée une augmentation locale de la K, ce qui conduit à une plus grande conduction de la chaleur à travers l’eau vers le film. Cela entraîne une augmentation de la température du film, ce qui indique la présence de l’eau à l’intérieur. La caméra infrarouge détecte cette augmentation comme une zone relativement chaude. L’eau fait également refroidir un peu plus le fluide dans le tuyau, mais l’effet sur la température du fluide est négligeable.
Le métal a une conductivité thermique beaucoup plus élevée que le mousse, l’eau et la glace. La conduction thermique à travers le revêtement métallique tend à “ répandre ” le motif thermique causé par la présence d’eau, ce qui rend l’indication thermique légèrement plus grande que la surface de l’eau.
Transfert de chaleur-Radiation : Émissivité et Réflexions
Les images IR des pipelines montrent parfois des zones chaudes qui ne sont pas dues à la présence d’eau piégée. Cela est généralement dû à des réflexions. Le revêtement protecteur entourant le pipeline est en acier galvanisé et sa réfraction est faible lorsqu’il est neuf. Les métaux ont généralement une faible réfraction, ce qui signifie qu’ils ont une grande réflectivité. La relation est Emissivité + Réfraction = 1. Au fur et à mesure que le revêtement galvanisé s’usure, il forme de l’oxyde de zinc, et la réfraction augmente jusqu’à environ 0,7. Cela se traduit par une réflectivité de 0,3, ce qui permet de réfléchir considérablement l’énergie infrarouge provenant de toute source.
Si le soleil est présent, la radiation solaire peut être réfléchie par le revêtement et cela pourrait être interprété à tort comme un point chaud indiquant l’existence d’eau. Généralement, les reflets provenant du soleil se trouvent sur la partie supérieure du tuyau, tandis que l’eau se trouve au fond. Cependant, si le sol est recouvert d’eau ou de neige, la radiation solaire peut être réfléchie par le sol et dirigée vers le fond du tuyau.
L’image IR d’un inspecteur IR peut également être réfléchie par le film protecteur. Les opérateurs doivent comprendre que les reflets peuvent provenir de nombreuses sources et ils doivent pouvoir déterminer si un point chaud apparent est un reflet ou une zone d’eau piégée. Il est préférable de réaliser des inspections IR lorsque le soleil est couché pour éviter les reflets solaires provenant du film protecteur.
Transfert thermique – convection forcée
Lorsqu’un vent froid souffle, il refroidit le sac et réduit l’intensité de la zone chaude (ΔT latéral) située à proximité de l’eau piégée. Si le vent est suffisamment froid ou assez fort, il effacera la trace de l’eau piégée et la rendra indétectable. Cela pourrait entraîner un résultat négatif faux positif, ce qui signifie que de l’eau pourrait bien être présente mais ne serait pas détectée. La présence d’un vent fort rend l’inspection peu fiable. Par conséquent, les inspections par IR ne sont pas effectuées lorsque la vitesse du vent est supérieure à 7 mph.
Aspects environnementaux
En hiver, en Alaska du Nord, le soleil ne se lève que pendant environ deux mois ; la température peut atteindre –60 F (-51 C) ; il y a des tempêtes de neige violentes et des vents violents. Les employés peuvent être contraints de rester au campement dans les pires conditions. À ces températures extrêmement basses, ils ne peuvent travailler que pendant 15 minutes à la fois.
Les conditions ne sont pas favorables aux inspections IR ou aux inspecteurs IR. En été, le soleil ne se couche pas pendant environ deux mois et la température ambiante peut être trop chaude pour produire le ΔT nécessaire à une inspection réussie. En raison des restrictions imposées par la lumière solaire, la température ambiante et le ΔT dans le cadre d’une inspection IR, ces inspections sont généralement effectuées au printemps et à l’automne. Durant ces saisons, les nuits sont sombres, mais la température ambiante n’est pas inacceptablement froide.
La limite inférieure recommandée pour les caméras infrarouges utilisées par KAM est de 5 F (-15 °C), donc les tests ne sont généralement pas effectués à des températures inférieures à cette valeur. Cependant, lorsque les températures sont inférieures à 5 °F, la caméra peut être réchauffée dans un véhicule puis utilisée à l’extérieur brièvement avant de refroidir.
Limites de la procédure
Il est crucial que l’utilisation de la procédure IR, l’interprétation des images IR et l’analyse des données soient effectuées par du personnel bien formé, expérimenté et certifié.
L’utilisation de cette méthode IR doit être considérée comme une inspection “ de bonne foi ”, car cette procédure présente certaines limitations en matière d’efficacité. Il n’est pas possible d’inspecter toutes les zones de tous les tubes. Certaines tuyauteries ne sont pas accessibles par l’IR, et certaines zones peuvent l’être mais pas par l’RT.
La procédure IR devrait être utilisée comme une “ technique de dépistage ” qualitative relativement rapide pour rechercher une forte concentration d’eau dans l’isolation en mousse. Après la détection de l’eau par l’IR, une évaluation quantitative de l’indication est effectuée à l’aide d’une technique NDT quantitative, généralement la radiographie (RT). Cela confirmera la présence d’eau et pourra également détecter une déperdition de paroi dans le tube d’acier.
Cette procédure d’IRM n’est pas efficace dans toutes les conditions environnementales. Des conditions défavorables peuvent réduire considérablement la probabilité de détection de signaux positifs et peuvent augmenter l’apparition d’indications fausses positives comme fausses négatives. En outre, cette procédure d’IRM ne peut être utilisée que pour certaines tailles et géométries de tuyaux, telles que prédites par le modèle informatique.
La procédure d’IR comprend un tableau des conditions dans lesquelles les inspections d’IR peuvent être effectuées. Des directives sont fournies par le modèle informatique.
Les inspections IR ne sont pas autorisées dans les limites spécifiques ou dans les combinaisons suivantes.
- Température ambiante
- Température Delta (ΔT)
- Géométrie de la tuyauterie (diamètre extérieur, diamètre intérieur de la tuyauterie, épaisseur d’isolation)
- Vitesse du vent
- Précipitation (de la pluie ou de la neige) ou eau sur les tuyaux
- Importation solaire
- Distance à l'intérieur de la pipe : généralement pas plus de 30 pieds, selon le type de lentille utilisé
Conclusions
- KAM utilise le système infrarouge comme méthode d'inspection principale pour détecter l'eau coincée dans les conduites isolées afin d'éviter les fuites de CUI et de conduites en Alaska.
- Le programme KAM IR a été efficace pour réduire la probabilité que les fuites soient causées par des CUI. 3. L’évaluation IR pour détecter l’eau coincée dans l’isolation est subjective et dépend de l’opérateur. 4. Les opérateurs doivent être compétents, bien formés et avoir une grande expérience. 5. Aucune norme ou procédure d’ensemble n’a été définie pour l’inspection IR des pipelines ou la détection de l’eau coincée dans l’isolation des pipelines.
- Aucune procédure d'entreprise à cet effet n'a été trouvée dans les sources ouvertes.
- De nombreuses entreprises utilisent l'IR pour évaluer les tuyaux isolés destinés à transporter de la vapeur, des produits chimiques, des fluides de refroidissement et des fluides réfrigérés tels que le propane liquide et le gaz naturel liquide. Des références pour ces applications figurent dans la bibliographie.
Ressources
- Les directives sur la corrosion sous l’isolation (CUI) (EF 55), rédigées par S. (Dr. Stefan) Winnik, ExxonMobil, Royaume-Uni, (mars 2008). Voir les références à l’IR aux pages 46, 51 et 136-137.
- Corrosion sous l’isolation thermique humide, éditée par Warren I. Pollock et C. N. Steely (janvier 1990). Recueil des actes d’une conférence. Voir les références concernant les IR aux pages 39, 41, 49.
- Le Manuel d'infrarouge, Volume 1 : Principes et Pratique, British Institute of Non-Destructive Testing, Norman J. Walker, 2004 ISBN 0903 132 33 8
- Manuel d'utilisation infrarouge, Volume 2, Applications, British Institute of Non-destructive Testing, A. (Andrew) N. Nowicki, 2004 ISBN 0903 132 32 x
Articles et documents techniques
- Évaluation des pipelines isolés en mousse pour détecter l’eau piégée pouvant provoquer la corrosion sous l’isolation (CUI), D. Burleigh, A. Sanders, Résumé détaillé de la XIIe Conférence ASNT ICPIIT (International Chemical and Petroleum Industry Inspection Technology) à Houston, TX, du 8 au 11 juin 2011
- Identification thermographique de l’isolation mouillée sur les pipelines des gisements pétrolifères de l’Arctique. J.J. Miles, A.L. Dahlquist, L. C. Dash, SPIE Thermosense XXVIII Conference, 2006 Orlando FL, Volume des actes 6205 (62051H, pages 1-12)
- Utilisation des sondages infrarouges pour localiser les corrosion sous l'isolation mouillée, David Hatfield, DuPont Dow Elastomers, Proceedings of FLIR Information Conference 2004, ITC 104 A 2004-07-27.
- Techniques d'inspection pour détecter la corrosion sous l'isolation, Michael Twomey, CONAM Inspection Inc. Copyright 1997 de l’ASNT (American Society for Nondestructive Testing) 5. Utilisation des micro-ondes pour la détection de la corrosion sous isolation, R. E. Jones et al. Review of Progress in Quantitative Nondestructive Evaluation (QNDE), Volume 1211, p. 1373-1380, 2010 6. Stratégies pour prévenir la corrosion sous isolation dans les tuyauteries de l’industrie pétrochimique, Brian J. Fitzgerald, Peter Lazar, Robert M. Kay et Stefan Winnik, ExxonMobil Chemical, CORROSION 2003, Mars, 2003, San Diego CA
- Communications issues d'une conférence : Corrosion Under Insulation (CUI) – avez-vous un problème ? 14 janvier 2004, Sheffield, Royaume-Uni
- Termographie infrarouge dans le projet BP Amoco—Petrochemical Applications, John Nyholt, Groupe de technologie upstream de BP Amoco.
- Utilisation du système de tuyauterie isolée à l'aide du système IR, Al Ohlinger, Chevron USA. Proceedings of FLIR Information Conference 2005. ITC 108 A 2005–06-01.
- Suivi de la corrosion des pipelines non appartenant à un transporteur public sur la North Slope. Analyse technique de BP Exploration (Alaska) Inc. – Engagement en matière de surveillance de la corrosion pour l’année 2000 pour les zones de Prudhoe Bay, Endicott, Badami et Milne Point. Coffman Engineers. Janvier 2002. Contrat de l’ADEC 18-600-02.
- Inspection, entretien et prévention de la corrosion des tuyauteries sous isolation thermique, Kobrin et Moniz, Premier symposium international sur les tuyauteries de l’industrie de procédés, 14-17 décembre 1993, Orlando, Floride, organisé par NACE International et MTI
À propos de l’auteur
M. Burleigh est titulaire d’un B.S. et d’un M.S. en physique de Penn State. Il a passé 30 ans dans l’industrie aéronautique dans le domaine de la recherche et du développement, de l’essai et de la détection non destructrice. Il a notamment travaillé sur le développement des techniques de détection non destructrice infrarouge des matériaux composites utilisés dans les structures aéronautiques.
Publié initialement par ITC ici.
 English
 English (Canada)
 Français du Canada